- 深圳市瑞通精密机械有限公司RTJM
- 13028809171



产品描述
赛钢(POM,聚)是一种具有机械性能和耐化学性的工程塑料,广泛应用于机械、汽车、电子等领域。赛钢加工的特点主要包括以下几个方面:
### 1. **良好的机械加工性**
- 赛钢易于进行车削、铣削、钻孔、锯切等机械加工,加工过程中不易产生毛刺。
- 由于其硬度较高,加工时需要使用锋利的,并保持适当的切削速度和进给量。
### 2. **尺寸稳定性好**
- 赛钢具有较低的吸水性和热膨胀系数,加工后尺寸变化小,适合制造精密零件。
- 但在高温环境下可能出现收缩或变形,需注意加工温度控制。
### 3. **耐磨性和自润滑性**
- 赛钢具有的耐磨性和自润滑性,适合制造滑动部件或摩擦零件。
- 加工时需避免过度摩擦或过热,以免影响材料性能。
### 4. **耐化学性**
- 赛钢对大多数有机溶剂、油脂和弱酸弱碱有良好的耐腐蚀性,但在强酸或强碱环境下可能发生降解。
- 加工时需避免接触腐蚀性化学品。
### 5. **热稳定性有限**
- 赛钢的熔融温度约为165-175℃,加工时需控制温度,避免过热导致材料分解。
- 高温下会释放气体,需做好通风和防护。
### 6. **表面光洁度高**
- 赛钢加工后表面光滑,适合制造外观要求较高的零件。
- 加工时可通过抛光或精细切削进一步提高表面质量。
### 7. **弹性模量高**
- 赛钢具有较高的刚性,加工时需注意避免因切削力过大导致材料开裂或变形。
### 8. **吸湿性低**
- 赛钢的吸湿性较低,加工前通常不需要进行干燥处理,但在潮湿环境中长期存放后可能需要干燥。
### 9. **环保性**
- 赛钢加工过程中可能释放,需注意环保和健康防护。
### 总结
赛钢加工具有尺寸稳定、耐磨、自润滑等优点,但也需注意其热稳定性和化学耐性限制。合理选择加工参数和工具,可以有效提高加工效率和产品质量。
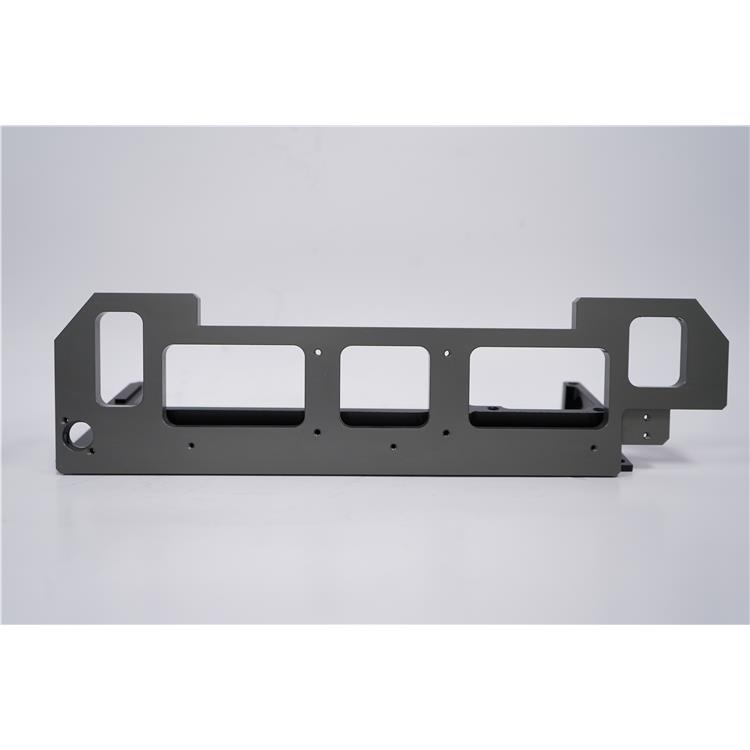
通讯腔体加工是通讯设备制造中的关键环节,其特点主要体现在以下几个方面:
1. **高精度要求**:通讯腔体通常用于信号的传输和处理,因此对尺寸精度、表面光洁度和形位公差要求高。加工过程中需要采用精密加工设备和工艺,如数控机床(CNC)、电火花加工(EDM)等,以确保腔体的尺寸和形状符合设计要求。
2. **复杂结构**:通讯腔体通常具有复杂的内部结构,包括多个腔室、通道、孔洞等,用于隔离和引导信号。这些结构需要高精度的加工技术,如多轴联动加工、微细加工等,以确保腔体的功能性和可靠性。
3. **材料选择**:通讯腔体通常采用高导电性、低损耗的材料,如铝合金、铜合金或不锈钢等。这些材料具有良好的电磁屏蔽性能和机械强度,但也对加工工艺提出了更高的要求,如选择、切削参数优化等。
4. **表面处理**:为了减少信号损耗和电磁干扰,通讯腔体的表面通常需要进行特殊处理,如电镀、阳氧化、喷涂等。这些处理工艺不仅要求表面光洁度高,还需要确保处理后的表面具有良好的导电性和耐腐蚀性。
5. **批量生产与一致性**:通讯设备通常需要大批量生产,因此腔体加工需要具备、稳定的生产能力。加工过程中需要严格控制工艺参数,确保每个腔体的尺寸、形状和性能一致性。
6. **设计与加工协同**:通讯腔体的设计通常需要考虑加工工艺的可行性,因此设计与加工之间的协同重要。设计师需要与加工工程师密切合作,优化设计方案,确保腔体在满足功能需求的同时,能够、地加工出来。
7. **电磁兼容性(EMC)要求**:通讯腔体需要具备良好的电磁屏蔽性能,以防止外部电磁干扰和内部信号泄漏。加工过程中需要特别注意腔体的密封性和导电连续性,确保其满足电磁兼容性要求。
总的来说,通讯腔体加工是一个涉及高精度、复杂结构、特殊材料和严格性能要求的制造过程,需要综合运用多种加工技术和工艺,以确保腔体的量和高可靠性。
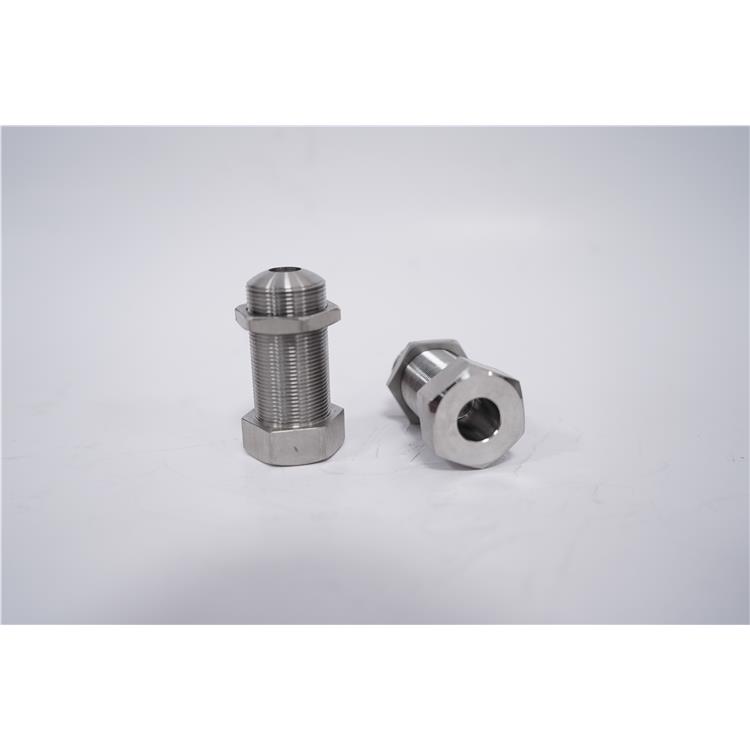
车铣复合加工是一种的制造技术,结合了车削和铣削两种加工方式,具有以下特点:
### 1. **性**
- **一次装夹完成多道工序**:工件只需一次装夹,即可完成车削、铣削、钻孔、攻丝等多种加工工序,减少了装夹次数和时间,提高了加工效率。
- **减少工序转换**:传统加工需要多次装夹和工序转换,而车铣复合加工可以在同一台设备上完成,缩短了生产周期。
### 2. **高精度**
- **减少装夹误差**:由于工件只需一次装夹,避免了多次装夹带来的定位误差,提高了加工精度和一致性。
- **动态补偿功能**:现代车铣复合机床通常配备高精度数控系统和动态补偿功能,能够实时调整加工参数,确保加工精度。
### 3. **灵活性**
- **复杂零件加工**:车铣复合加工可以处理复杂形状的零件,如带有曲面、斜孔、异形槽等特征的工件,传统单一加工方式难以完成。
- **多轴联动**:车铣复合机床通常配备多轴(如4轴、5轴甚至更多),能够实现多轴联动加工,扩展了加工范围和灵活性。
### 4. **节约成本**
- **减少设备投资**:传统加工需要多台设备(如车床、铣床等),而车铣复合加工只需要一台设备,降低了设备采购和维护成本。
- **减少人工成本**:由于自动化程度高,减少了人工干预和操作,降低了人工成本。
### 5. **材料利用率高**
- **近净成形加工**:车铣复合加工可以实现近净成形加工,减少材料浪费,提高材料利用率。
- **减少毛坯余量**:由于加工精度高,毛坯余量可以设计得更小,进一步节约材料。
### 6. **适应性强**
- **多种材料加工**:车铣复合加工适用于多种材料,包括金属、塑料、复合材料等,适用范围广。
- **小批量、多品种生产**:特别适合小批量、多品种的生产模式,能够快速切换加工任务,适应市场需求变化。
### 7. **智能化**
- **数控系统支持**:现代车铣复合机床通常配备的数控系统,支持自动编程、仿真和优化,提高了加工过程的智能化水平。
- **自动化集成**:可以与其他自动化设备(如机器人、自动送料系统等)集成,实现无人化或半无人化生产。
### 8. **环保性**
- **减少能耗**:由于减少了设备数量和加工时间,车铣复合加工在能耗方面更加环保。
- **减少废料**:高精度加工减少了废料产生,降低了环境污染。
### 总结
车铣复合加工以其、高精度、灵活性强、节约成本等特点,在现代制造业中得到了广泛应用,特别适合复杂零件加工和高精度要求的生产场景。随着数控技术和自动化技术的不断发展,车铣复合加工的应用前景将更加广阔。
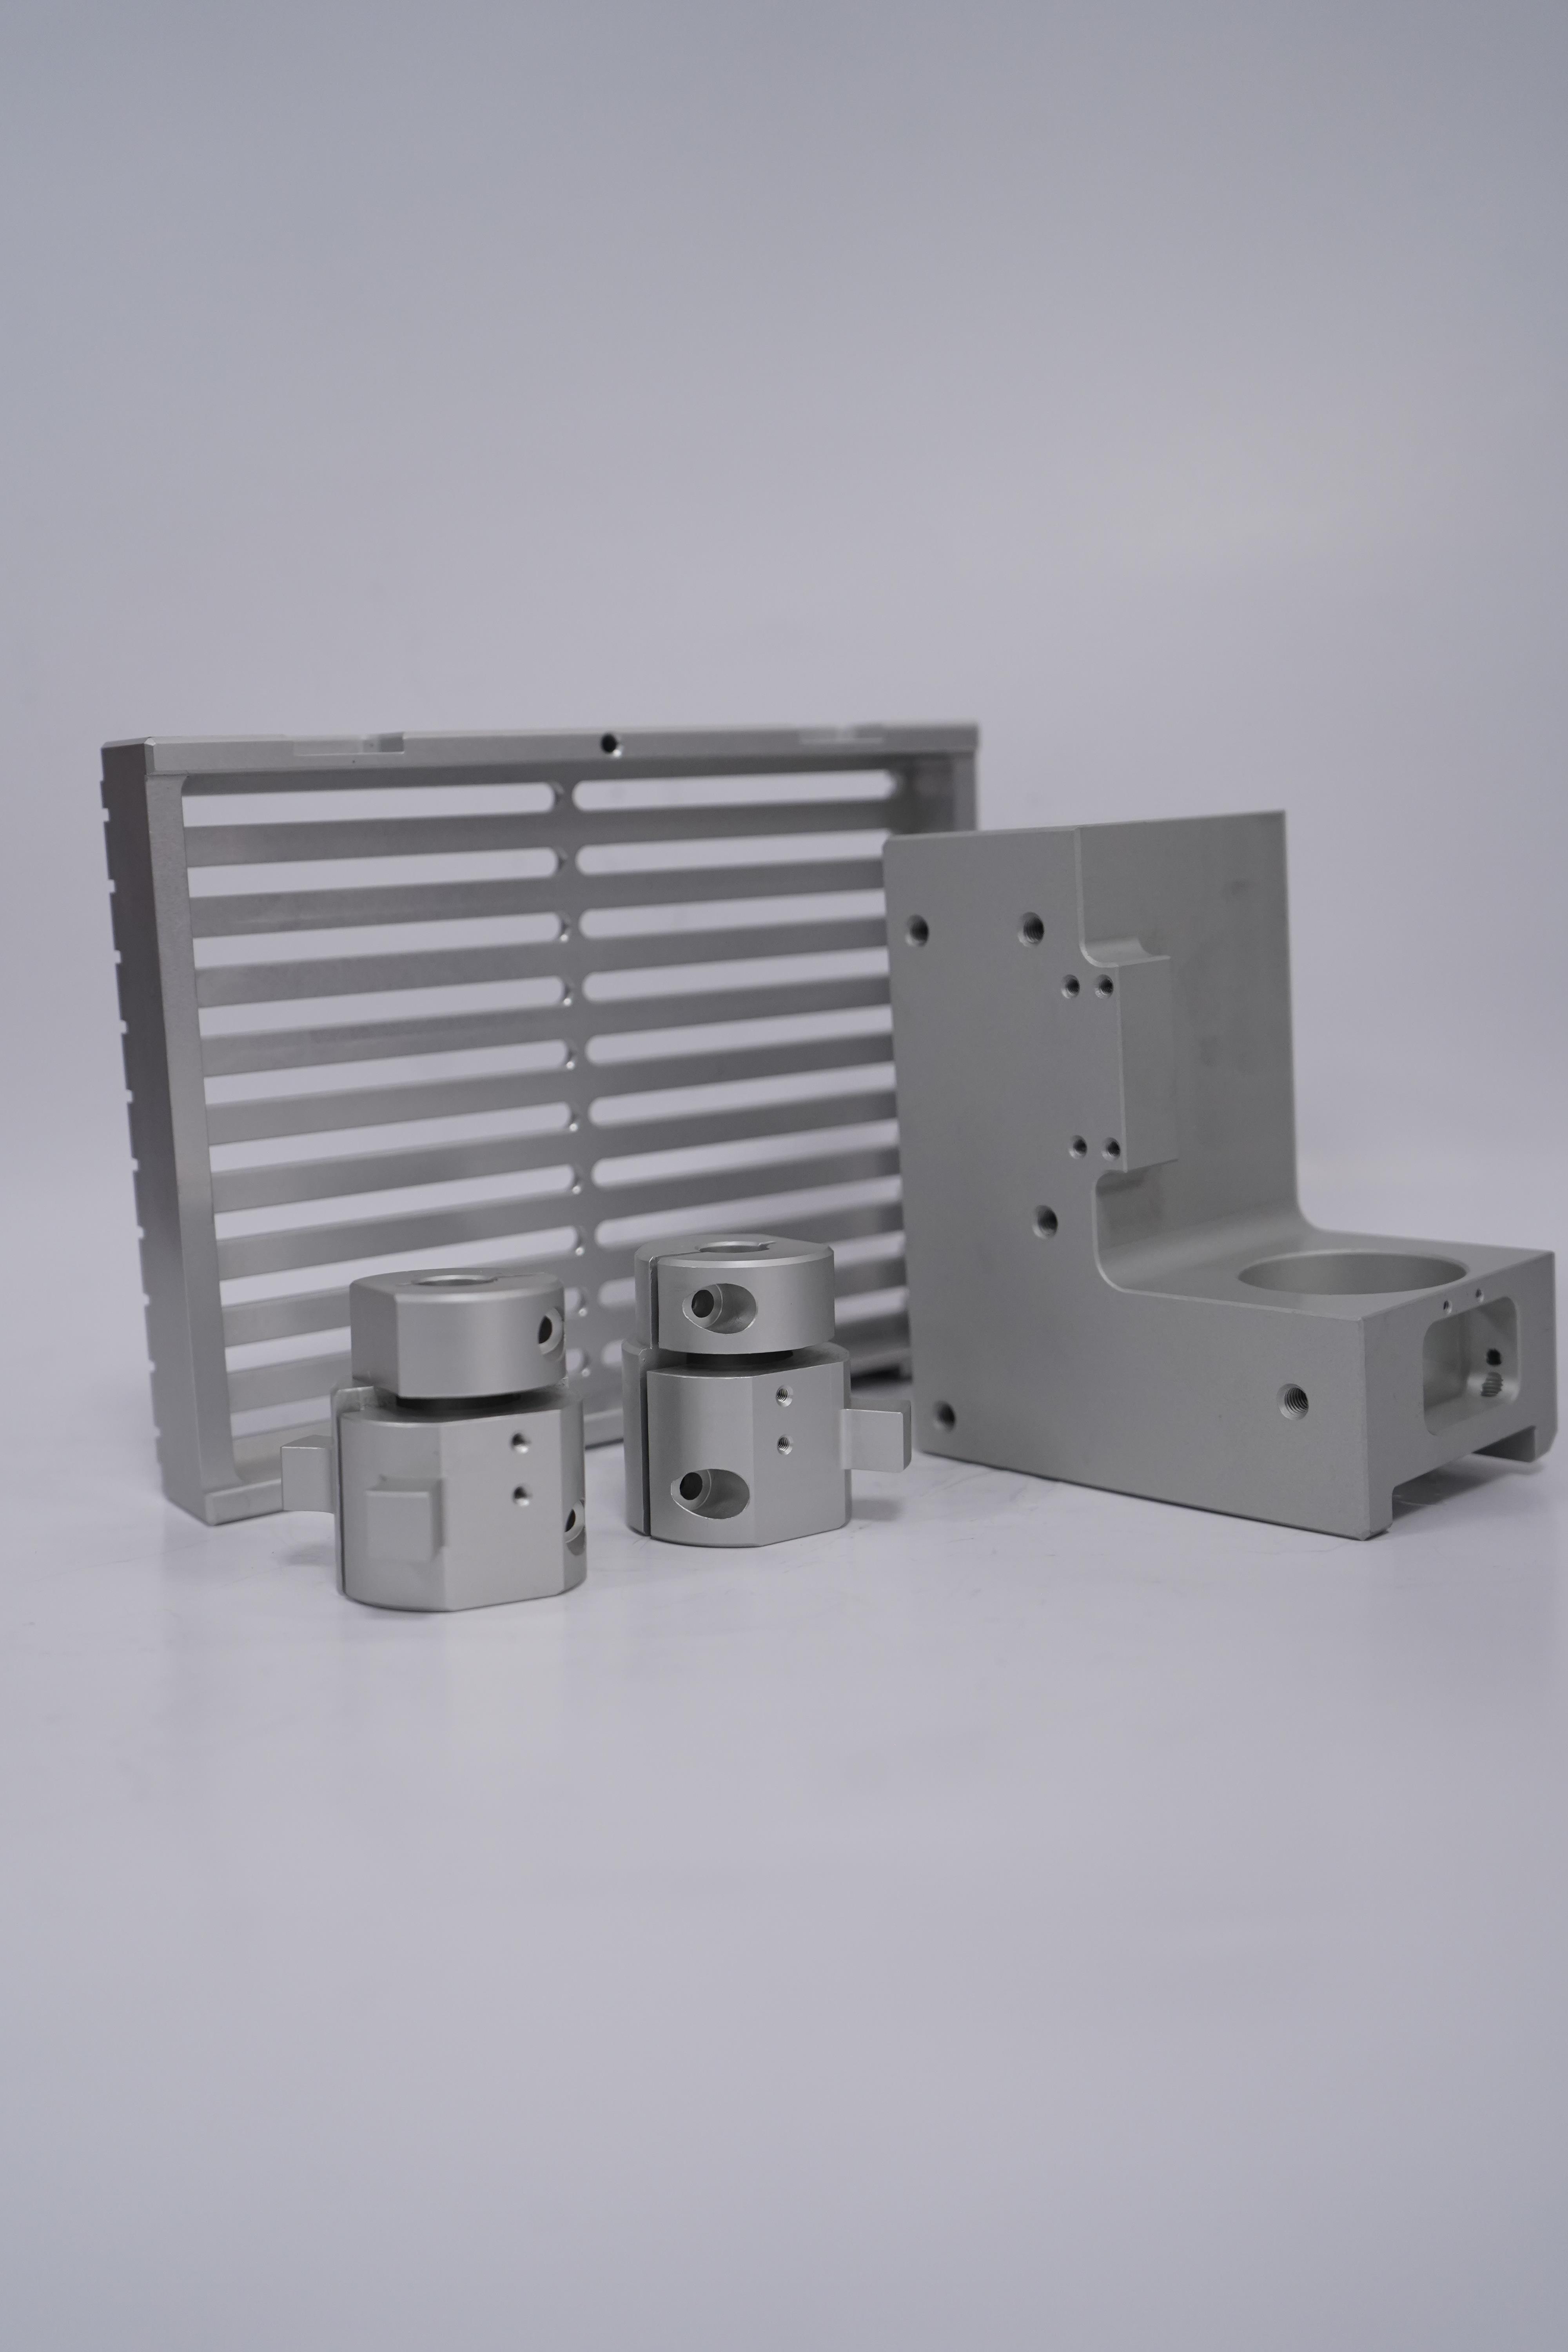
铝合金CNC加工具有以下特点:
### 1. **高精度**
- CNC加工可以实现高的精度,通常可达±mm甚至更高,适合对尺寸要求严格的零件加工。
### 2. **表面质量好**
- 铝合金材料易于切削,CNC加工后表面光滑,无需额外处理即可达到较好的表面光洁度。
### 3. **加工效率高**
- CNC机床可以实现自动化加工,一次装夹完成多道工序,减少人工干预,提高生产效率。
### 4. **材料利用率高**
- CNC加工采用切削方式,可以根据设计需求去除材料,减少浪费,提高材料利用率。
### 5. **适应性强**
- 适用于复杂形状的加工,包括曲面、孔洞、螺纹等,能够满足多样化的设计需求。
### 6. **加工稳定性好**
- CNC机床由程序控制,加工过程稳定,避免了人为误差,保证了零件的一致性。
### 7. **铝合金特性优势**
- 铝合金具有轻质、高强度、耐腐蚀等特性,适合制造、汽车、电子等领域的零部件。
- 铝合金切削性能好,磨损小,延长了寿命。
### 8. **可加工复杂结构**
- CNC加工可以完成传统加工难以实现的复杂结构,如薄壁件、深腔件等。
### 9. **灵活性高**
- 通过修改程序即可调整加工参数,适应不同形状和尺寸的零件加工需求。
### 10. **环保性**
- CNC加工过程中产生的废料少,且铝合金可回收利用,。
总之,铝合金CNC加工以其高精度、率和高灵活性,成为现代制造业中广泛应用的技术。
精密零件加工是指通过高精度设备和工艺,制造出尺寸、形状、表面质量等均符合严格要求的零件的加工过程。其特点主要包括以下几个方面:
### 1. **高精度**
- 精密零件加工的核心要求是**高精度**,通常需要达到微米(μm)甚至纳米(nm)级别的公差范围。
- 加工过程中需要严格控制尺寸、形状、位置和表面粗糙度等参数,确保零件符合设计图纸的要求。
### 2. **高表面质量**
- 精密零件对表面质量要求高,通常需要达到镜面光洁度或低的表面粗糙度(Ra值)。
- 表面质量直接影响零件的性能,如耐磨性、耐腐蚀性、密封性等。
### 3. **复杂形状加工**
- 精密零件通常具有复杂的几何形状,如曲面、薄壁、微小孔等,需要借助高精度数控机床(如CNC加工中心)和多轴联动技术来实现。
### 4. **材料多样性**
- 精密零件加工涉及的材料种类广泛,包括金属(如铝合金、不锈钢、钛合金)、非金属(如陶瓷、塑料)以及复合材料等。
- 不同材料的加工特性不同,需要针对性地选择加工工艺和设备。
### 5. **高设备要求**
- 精密零件加工需要高精度设备,如数控机床(CNC)、坐标测量机(CMM)、激光加工机等。
- 设备需要具备高刚性、高稳定性和高重复定位精度,以确保加工质量。
### 6. **严格的过程控制**
- 加工过程中需要对温度、湿度、振动等环境因素进行严格控制,以避免对加工精度产生影响。
- 加工参数(如切削速度、进给量、切削深度等)需要优化,以提高加工效率和表面质量。
### 7. **高成本**
- 精密零件加工的设备、、工艺和技术要求较高,导致加工成本较高。
- 对操作人员的技术水平要求也较高,需要经过培训。
### 8. **广泛应用**
- 精密零件广泛应用于、器械、汽车制造、电子设备、光学仪器等高技术领域。
- 这些领域对零件的性能、可靠性和寿命有高要求。
### 9. **小批量、定制化生产**
- 精密零件加工通常以小批量或单件定制为主,满足特定客户的需求。
- 生产过程中需要灵活调整工艺和参数,以适应不同零件的加工要求。
### 10. **质量检测严格**
- 精密零件加工完成后,需要通过高精度检测设备(如三坐标测量机、光学测量仪等)进行严格的质量检测。
- 检测内容包括尺寸精度、形状精度、位置精度和表面质量等。
### 总结
精密零件加工以高精度、量和高技术要求为核心,广泛应用于制造领域。其加工过程需要高精度设备、严格的过程控制和的技术支持,以确保零件满足设计和应用要求。
手电筒外壳加工的特点主要涉及材料选择、加工工艺、表面处理等方面,具体如下:
### 1. **材料选择**
- **铝合金**:轻便、耐腐蚀、散热性好,常用于中手电筒。
- **不锈钢**:强度高、耐磨损、抗腐蚀,适合户外或工业用途。
- **塑料**:成本低、重量轻、易于成型,多用于低端或便携式手电筒。
- **钛合金**:强度高、重量轻、耐腐蚀,适合或特殊用途。
### 2. **加工工艺**
- **CNC加工**:精度高,适合复杂形状和产品,但成本较高。
- **压铸成型**:适合大批量生产,成本较低,但精度和表面质量不如CNC。
- **冲压成型**:适用于薄壁外壳,效率高,但形状复杂度有限。
- **注塑成型**:主要用于塑料外壳,适合大规模生产,成本低。
### 3. **表面处理**
- **阳氧化**:用于铝合金外壳,提高耐腐蚀性、耐磨性和美观度。
- **电镀**:增加金属外壳的耐腐蚀性和美观性,如镀铬、镀镍。
- **喷砂处理**:增加表面粗糙度,改善手感和外观。
- **喷涂**:用于塑料或金属外壳,提供多种颜色和质感选择。
### 4. **结构设计**
- **防水设计**:通过密封圈、螺纹结构等实现防水功能。
- **散热设计**:在外壳上增加散热片或优化结构,提高散热效率。
- **防滑设计**:表面增加纹理或橡胶涂层,提高握持舒适度。
### 5. **精度要求**
- 手电筒外壳需要高精度加工,尤其是螺纹接口、电池仓等关键部位,以确保密封性和功能性。
### 6. **成本控制**
- 根据产品定位选择合适材料和工艺,平衡性能和成本。
### 7. **环保要求**
- 使用环保材料和工艺,减少对环境的影响,如无铅电镀、可回收塑料等。
### 8. **定制化需求**
- 根据客户需求,提供个性化设计,如刻字、特殊颜色或表面处理。
总之,手电筒外壳加工需要综合考虑材料、工艺、设计、成本和功能等因素,以满足不同场景和用户的需求。
产品推荐