- 深圳市瑞通精密机械有限公司RTJM
- 13028809171




产品描述
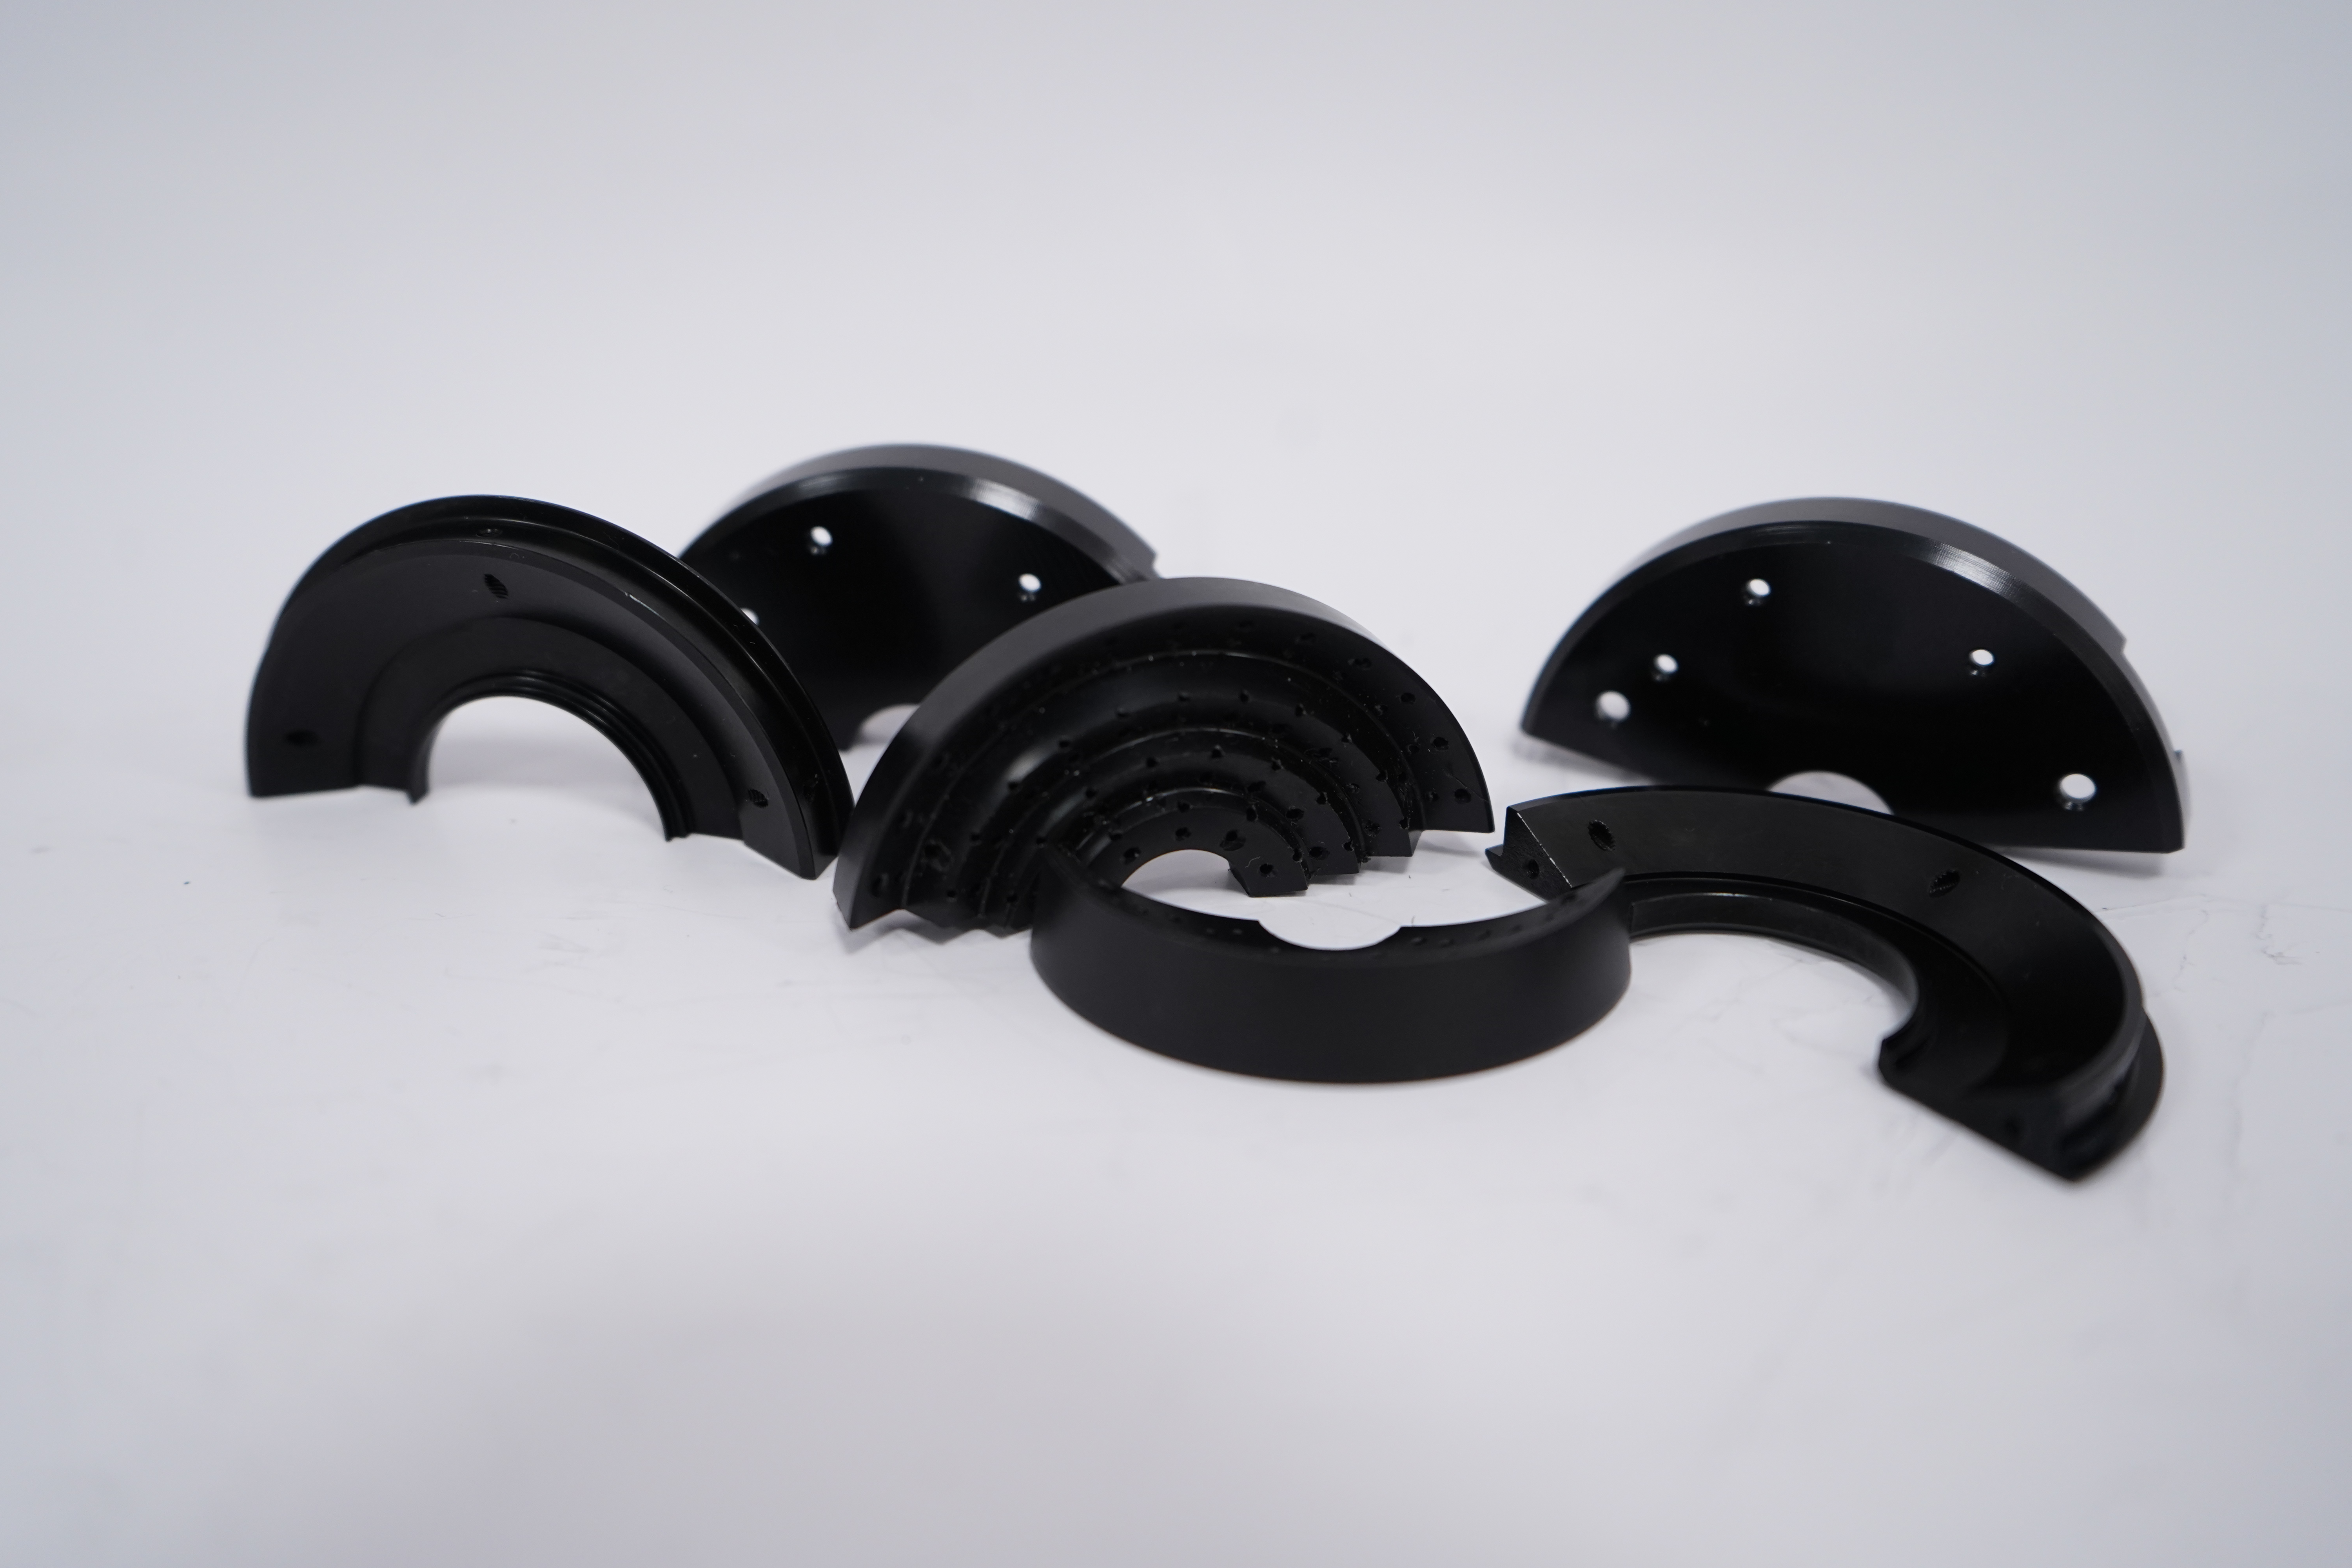
CNC(Computer Numerical Control,计算机数控)精密加工是一种高精度、率的制造技术,广泛应用于、汽车、、电子等领域。其特点主要包括以下几个方面:
### 1. **高精度**
- CNC加工通过计算机控制,能够实现微米甚至纳米级别的加工精度,确保零件尺寸和形状的性。
- 重复加工时,CNC设备能够保持高度一致性,减少人为误差。
### 2. **率**
- CNC设备可以连续工作,自动化程度高,减少了人工干预,提高了生产效率。
- 多轴联动功能(如3轴、4轴、5轴加工)可以在一次装夹中完成复杂零件的加工,节省时间。
### 3. **加工复杂形状**
- CNC技术能够加工传统方法难以实现的复杂几何形状,如曲面、异形孔、螺旋结构等。
- 通过CAD/CAM软件编程,可以轻松实现复杂零件的设计和加工。
### 4. **材料适用性广**
- CNC加工可以处理多种材料,包括金属(如铝、钢、钛合金)、塑料、复合材料等。
- 通过选择合适的和加工参数,可以适应不同材料的特性。
### 5. **自动化与智能化**
- CNC设备可以自动换刀、自动测量和自动补偿,减少人工操作,提高加工效率和质量。
- 支持与工业机器人、自动化生产线集成,实现智能制造。
### 6. **灵活性强**
- 通过修改程序,可以快速切换加工任务,适应小批量、多品种的生产需求。
- 适合定制化生产,满足个性化需求。
### 7. **表面质量高**
- CNC加工可以通过优化切削参数和路径,获得高表面光洁度,减少后续抛光或打磨工序。
### 8. **成本效益高**
- 虽然CNC设备和初期投入较高,但长期来看,其率、低废品率和减少人工成本的优势显著。
### 9. **环保性**
- CNC加工可以减少材料浪费,提高资源利用率,同时通过控制减少能源消耗。
### 10. **技术门槛高**
- 需要的编程人员和操作人员,对设备维护和工艺优化有较高要求。
总之,CNC精密加工以其高精度、率和灵活性,在现代制造业中占据重要地位,是推动工业4.0和智能制造的关键技术之一。
四轴零件加工是指在数控机床上通过控制四个坐标轴(通常是X、Y、Z三个直线轴和一个旋转轴,如A轴或B轴)来进行复杂零件加工的技术。与传统的三轴加工相比,四轴加工具有以下特点:
### 1. **复杂几何形状的加工能力**
- **多面加工**:四轴加工可以通过旋转轴(如A轴或B轴)实现工件的多面加工,减少装夹次数,提高加工效率。
- **曲面加工**:能够更地加工复杂曲面和轮廓,尤其是在、汽车模具等领域,四轴加工可以地处理复杂的几何形状。
### 2. **提高加工精度**
- **减少装夹误差**:四轴加工可以在一次装夹中完成多个面的加工,减少了多次装夹带来的误差,提高了零件的整体精度。
- **的表面质量**:通过旋转轴的配合,可以以更合适的角度切入工件,减少振动,从而获得的表面质量。
### 3. **提高加工效率**
- **减少工序**:四轴加工可以在一次装夹中完成多个工序,减少了传统加工中需要多次装夹和换刀的时间,提高了生产效率。
- **连续加工**:通过旋转轴的配合,可以实现连续的加工路径,减少了加工中的停顿时间。
### 4. **适用于复杂零件**
- **零件**:四轴加工特别适合加工领域中的复杂零件,如叶轮、叶片、发动机壳体等。
- **模具制造**:在模具制造中,四轴加工可以地处理复杂的型腔和曲面。
### 5. **灵活性和适应性**
- **多角度加工**:通过旋转轴,四轴加工可以从多个角度对工件进行加工,适应不同的加工需求。
- **减少夹具**:由于四轴加工可以在一次装夹中完成多个面的加工,减少了对夹具的依赖,降低了生产成本。
### 6. **编程复杂**
- **复杂的加工路径**:四轴加工的编程比三轴加工复杂,需要考虑旋转轴的运动,加工路径的规划需要更的计算。
- **后处理要求高**:四轴加工需要专门的数控编程和后处理软件,以确保生成的代码能够正确控制机床的四个轴。
### 7. **设备成本较高**
- **机床成本**:四轴数控机床比三轴机床更复杂,价格也更高。
- **维护成本**:四轴机床的维护和操作要求更高,需要更的技术人员进行维护和操作。
### 8. **应用领域广泛**
- **汽车制造**:用于加工复杂的汽车零部件,如发动机缸体、变速箱壳体等。
- **器械**:用于加工高精度的器械零件,如、牙科模具等。
- **能源行业**:用于加工涡轮叶片、泵体等复杂零件。
### 总结:
四轴零件加工通过增加一个旋转轴,显著提高了复杂零件的加工能力和效率,特别适合、汽车、模具等领域的精密加工。尽管其编程和操作较为复杂,且设备成本较高,但在处理复杂几何形状和提高加工精度方面具有显著优势。
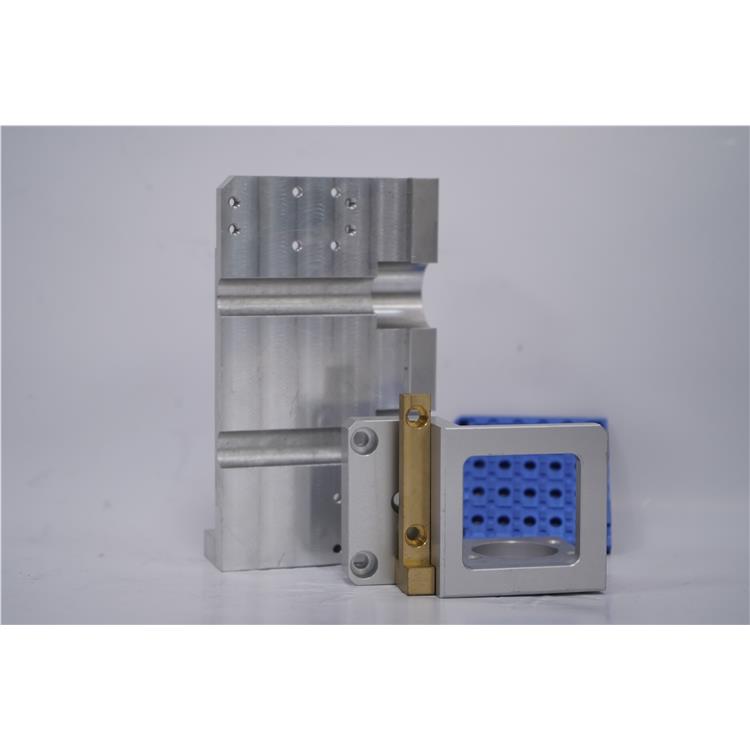
通讯腔体加工是通讯设备制造中的关键环节,其特点主要体现在以下几个方面:
1. **高精度要求**:通讯腔体通常用于信号的传输和处理,因此对尺寸精度、表面光洁度和形位公差要求高。加工过程中需要采用精密加工设备和工艺,如数控机床(CNC)、电火花加工(EDM)等,以确保腔体的尺寸和形状符合设计要求。
2. **复杂结构**:通讯腔体通常具有复杂的内部结构,包括多个腔室、通道、孔洞等,用于隔离和引导信号。这些结构需要高精度的加工技术,如多轴联动加工、微细加工等,以确保腔体的功能性和可靠性。
3. **材料选择**:通讯腔体通常采用高导电性、低损耗的材料,如铝合金、铜合金或不锈钢等。这些材料具有良好的电磁屏蔽性能和机械强度,但也对加工工艺提出了更高的要求,如选择、切削参数优化等。
4. **表面处理**:为了减少信号损耗和电磁干扰,通讯腔体的表面通常需要进行特殊处理,如电镀、阳氧化、喷涂等。这些处理工艺不仅要求表面光洁度高,还需要确保处理后的表面具有良好的导电性和耐腐蚀性。
5. **批量生产与一致性**:通讯设备通常需要大批量生产,因此腔体加工需要具备、稳定的生产能力。加工过程中需要严格控制工艺参数,确保每个腔体的尺寸、形状和性能一致性。
6. **设计与加工协同**:通讯腔体的设计通常需要考虑加工工艺的可行性,因此设计与加工之间的协同重要。设计师需要与加工工程师密切合作,优化设计方案,确保腔体在满足功能需求的同时,能够、地加工出来。
7. **电磁兼容性(EMC)要求**:通讯腔体需要具备良好的电磁屏蔽性能,以防止外部电磁干扰和内部信号泄漏。加工过程中需要特别注意腔体的密封性和导电连续性,确保其满足电磁兼容性要求。
总的来说,通讯腔体加工是一个涉及高精度、复杂结构、特殊材料和严格性能要求的制造过程,需要综合运用多种加工技术和工艺,以确保腔体的量和高可靠性。
车铣复合加工是一种的制造技术,结合了车削和铣削两种加工方式,具有以下特点:
### 1. **性**
- **一次装夹完成多道工序**:工件只需一次装夹,即可完成车削、铣削、钻孔、攻丝等多种加工工序,减少了装夹次数和时间,提高了加工效率。
- **减少工序转换**:传统加工需要多次装夹和工序转换,而车铣复合加工可以在同一台设备上完成,缩短了生产周期。
### 2. **高精度**
- **减少装夹误差**:由于工件只需一次装夹,避免了多次装夹带来的定位误差,提高了加工精度和一致性。
- **动态补偿功能**:现代车铣复合机床通常配备高精度数控系统和动态补偿功能,能够实时调整加工参数,确保加工精度。
### 3. **灵活性**
- **复杂零件加工**:车铣复合加工可以处理复杂形状的零件,如带有曲面、斜孔、异形槽等特征的工件,传统单一加工方式难以完成。
- **多轴联动**:车铣复合机床通常配备多轴(如4轴、5轴甚至更多),能够实现多轴联动加工,扩展了加工范围和灵活性。
### 4. **节约成本**
- **减少设备投资**:传统加工需要多台设备(如车床、铣床等),而车铣复合加工只需要一台设备,降低了设备采购和维护成本。
- **减少人工成本**:由于自动化程度高,减少了人工干预和操作,降低了人工成本。
### 5. **材料利用率高**
- **近净成形加工**:车铣复合加工可以实现近净成形加工,减少材料浪费,提高材料利用率。
- **减少毛坯余量**:由于加工精度高,毛坯余量可以设计得更小,进一步节约材料。
### 6. **适应性强**
- **多种材料加工**:车铣复合加工适用于多种材料,包括金属、塑料、复合材料等,适用范围广。
- **小批量、多品种生产**:特别适合小批量、多品种的生产模式,能够快速切换加工任务,适应市场需求变化。
### 7. **智能化**
- **数控系统支持**:现代车铣复合机床通常配备的数控系统,支持自动编程、仿真和优化,提高了加工过程的智能化水平。
- **自动化集成**:可以与其他自动化设备(如机器人、自动送料系统等)集成,实现无人化或半无人化生产。
### 8. **环保性**
- **减少能耗**:由于减少了设备数量和加工时间,车铣复合加工在能耗方面更加环保。
- **减少废料**:高精度加工减少了废料产生,降低了环境污染。
### 总结
车铣复合加工以其、高精度、灵活性强、节约成本等特点,在现代制造业中得到了广泛应用,特别适合复杂零件加工和高精度要求的生产场景。随着数控技术和自动化技术的不断发展,车铣复合加工的应用前景将更加广阔。
CNC数控加工厂具有以下主要特点:
### 1. **高精度加工**
- CNC数控机床通过计算机程序控制,能够实现高精度的加工,误差通常在微米级别,适用于复杂零件和高精度要求的工件。
### 2. **自动化程度高**
- CNC加工过程高度自动化,减少了人工干预,降低了人为误差,提高了生产效率和一致性。
### 3. **加工范围广**
- CNC数控机床可以加工多种材料,包括金属、塑料、复合材料等,适用于多种行业,如、汽车、电子、等。
### 4. **复杂零件加工能力强**
- CNC机床能够加工复杂的几何形状,如曲面、异形件等,传统加工方式难以实现的零件可以通过CNC技术轻松完成。
### 5. **生产效率高**
- CNC机床可以连续运行,减少了换刀、换工序的时间,提高了整体生产效率。
### 6. **灵活性强**
- 通过修改程序,CNC机床可以快速切换加工任务,适应多品种、小批量生产的需求。
### 7. **一致性好**
- CNC加工过程由程序控制,保证了批量生产时每个零件的尺寸和形状高度一致。
### 8. **减少材料浪费**
- CNC加工通过计算和优化程序,减少了材料浪费,降低了生产成本。
### 9. **技术门槛高**
- CNC加工需要的技术人员编写程序、调试设备,同时对操作人员的技能要求较高。
### 10. **设备投资大**
- CNC数控机床价格较高,前期投资较大,但长期来看,其性和性可以带来显著的经济效益。
### 11. **维护要求高**
- CNC机床需要定期维护和保养,以确保其长期稳定运行和加工精度。
### 12. **环保性**
- CNC加工过程中产生的废料较少,且可以通过回收再利用,对环境的影响较小。
### 13. **可追溯性强**
- CNC加工过程可以通过程序记录和监控,便于产品质量追溯和生产管理。
总的来说,CNC数控加工厂以其高精度、率、灵活性和自动化程度高的特点,在现代制造业中占据了重要地位。
家具零配件加工的特点主要体现在以下几个方面:
### 1. **多样性与定制化**
- **种类繁多**:家具零配件包括五金件、连接件、滑轨、铰链、把手等,种类多样,规格不一。
- **定制化需求**:根据家具设计的不同,零配件需要满足特定的尺寸、形状和功能要求,加工过程需灵活应对定制化需求。
### 2. **高精度要求**
- **尺寸精度**:零配件的尺寸必须,以确保与家具主体配合,避免安装困难或使用不便。
- **表面处理**:零配件的表面光洁度、平整度要求较高,尤其是外露部分,需满足美观和耐用性要求。
### 3. **材料多样性**
- **金属材料**:如不锈钢、铝合金、锌合金等,用于制作铰链、滑轨等。
- **塑料材料**:如尼龙、ABS等,用于制作连接件、垫片等。
- **木材**:用于制作装饰性配件或特殊用途的零件。
- **复合材料**:如玻璃纤维、碳纤维等,用于轻量化或高强度需求的配件。
### 4. **加工工艺复杂**
- **切削加工**:如车削、铣削、钻削等,用于金属和塑料零件的成型。
- **冲压成型**:适用于批量生产金属配件,如铰链、支架等。
- **注塑成型**:用于塑料配件的批量生产。
- **表面处理**:如电镀、喷涂、氧化等,提高配件的耐腐蚀性和美观度。
- **热处理**:如淬火、回火等,用于提高金属配件的硬度和耐磨性。
### 5. **批量生产与效率**
- **批量生产**:部分标准化零配件(如螺丝、螺母)需要大批量生产,加工设备需具备率。
- **自动化程度高**:为提高生产效率和一致性,加工过程常采用自动化设备,如数控机床、机器人等。
### 6. **质量与耐用性要求**
- **强度与耐用性**:零配件需承受家具使用中的力和磨损,如铰链需反复开合,滑轨需承受重量。
- **耐腐蚀性**:尤其是金属配件,需通过表面处理或材料选择提高抗腐蚀能力。
### 7. **环保与可持续性**
- **材料环保**:选择可回收或环保材料,如无铅电镀、可降解塑料等。
- **工艺环保**:减少加工过程中的污染排放,如采用水性涂料、低能耗设备等。
### 8. **成本控制**
- **材料成本**:选择的材料,在的前提下降。
- **加工成本**:优化加工工艺,减少废品率,提高生产效率。
### 9. **安装与兼容性**
- **易安装性**:零配件设计需考虑安装的便捷性,减少安装时间和难度。
- **兼容性**:零配件需与不同或型号的家具兼容,满足市场多样化需求。
### 10. **创新与设计**
- **功能性创新**:如隐藏式铰链、阻尼滑轨等,提升家具的使用体验。
- **美观性设计**:零配件的外观设计需与家具整体风格协调,甚至成为装饰的一部分。
总之,家具零配件加工是一个涉及材料、工艺、设计、效率等多方面因素的复杂过程,需要兼顾功能性、美观性、耐用性和经济性。
产品推荐