- 深圳市瑞通精密机械有限公司RTJM
- 13028809171


产品描述
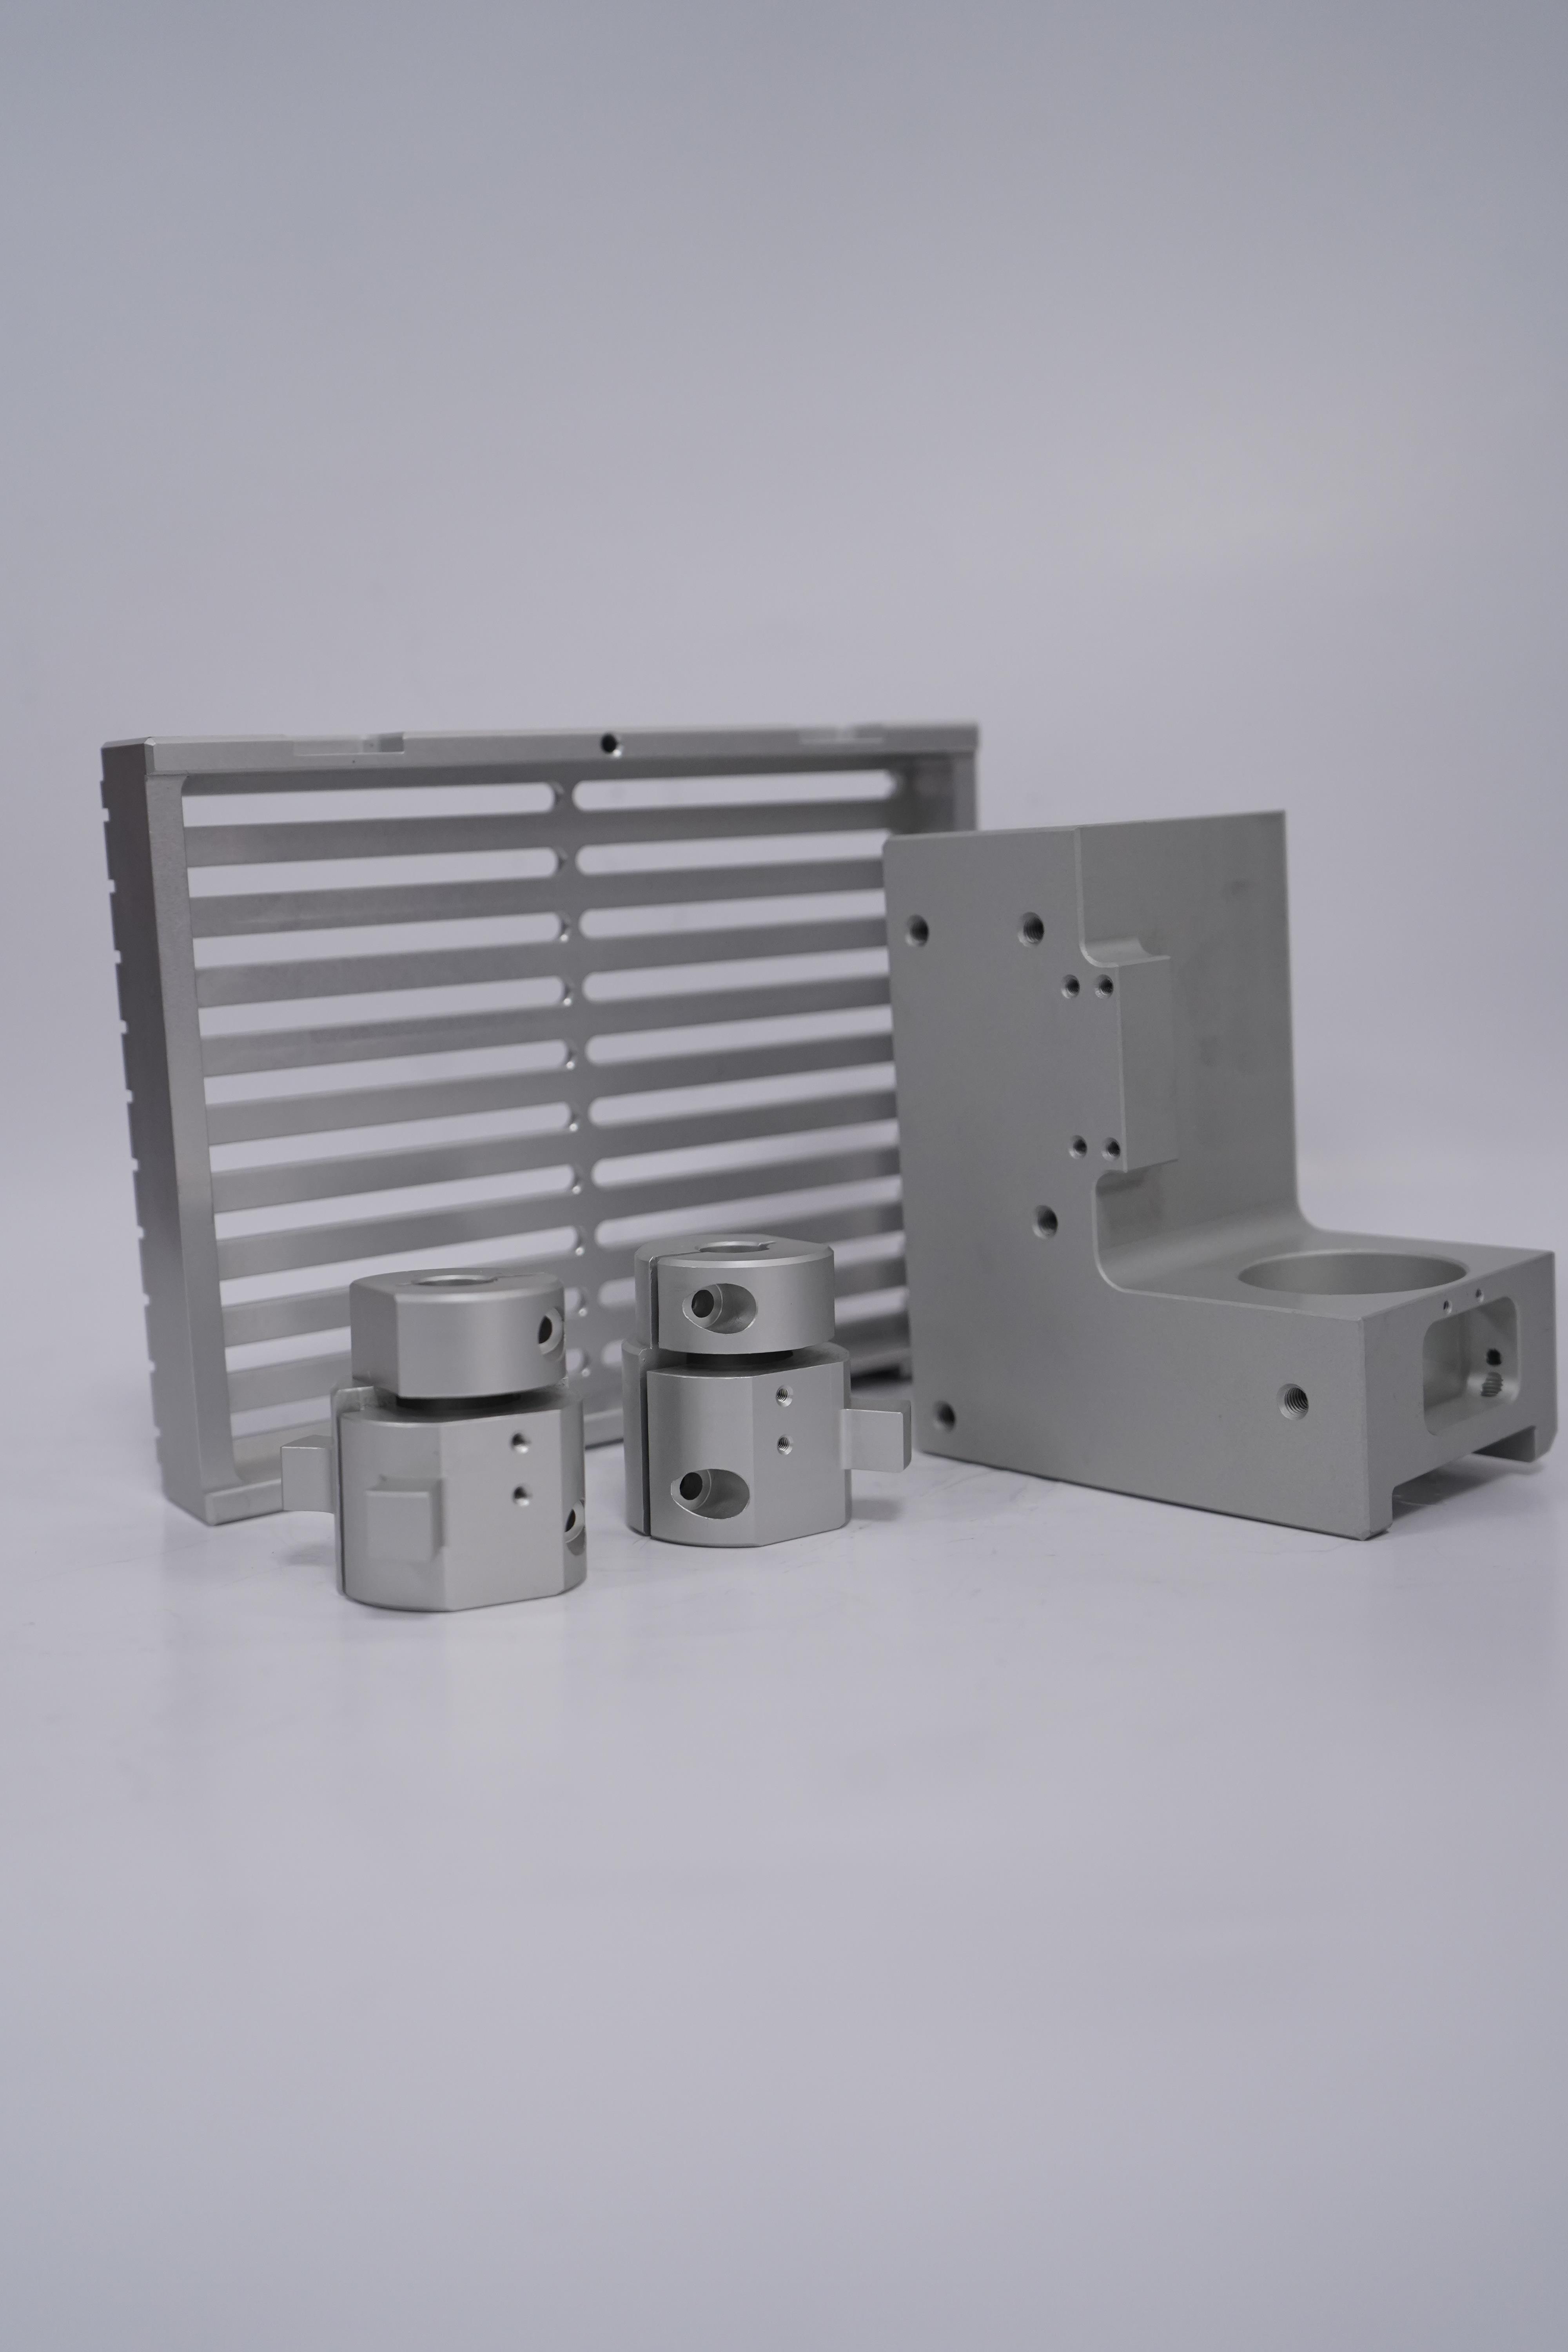
CNC(Computer Numerical Control,计算机数控)精密加工是一种高精度、率的制造技术,广泛应用于、汽车、、电子等领域。其特点主要包括以下几个方面:
### 1. **高精度**
- CNC加工通过计算机控制,能够实现微米甚至纳米级别的加工精度,确保零件尺寸和形状的性。
- 重复加工时,CNC设备能够保持高度一致性,减少人为误差。
### 2. **率**
- CNC设备可以连续工作,自动化程度高,减少了人工干预,提高了生产效率。
- 多轴联动功能(如3轴、4轴、5轴加工)可以在一次装夹中完成复杂零件的加工,节省时间。
### 3. **加工复杂形状**
- CNC技术能够加工传统方法难以实现的复杂几何形状,如曲面、异形孔、螺旋结构等。
- 通过CAD/CAM软件编程,可以轻松实现复杂零件的设计和加工。
### 4. **材料适用性广**
- CNC加工可以处理多种材料,包括金属(如铝、钢、钛合金)、塑料、复合材料等。
- 通过选择合适的和加工参数,可以适应不同材料的特性。
### 5. **自动化与智能化**
- CNC设备可以自动换刀、自动测量和自动补偿,减少人工操作,提高加工效率和质量。
- 支持与工业机器人、自动化生产线集成,实现智能制造。
### 6. **灵活性强**
- 通过修改程序,可以快速切换加工任务,适应小批量、多品种的生产需求。
- 适合定制化生产,满足个性化需求。
### 7. **表面质量高**
- CNC加工可以通过优化切削参数和路径,获得高表面光洁度,减少后续抛光或打磨工序。
### 8. **成本效益高**
- 虽然CNC设备和初期投入较高,但长期来看,其率、低废品率和减少人工成本的优势显著。
### 9. **环保性**
- CNC加工可以减少材料浪费,提高资源利用率,同时通过控制减少能源消耗。
### 10. **技术门槛高**
- 需要的编程人员和操作人员,对设备维护和工艺优化有较高要求。
总之,CNC精密加工以其高精度、率和灵活性,在现代制造业中占据重要地位,是推动工业4.0和智能制造的关键技术之一。
电器外壳加工具有以下几个显著特点:
### 1. **材料多样性**
- 电器外壳通常采用多种材料,如塑料、金属(如铝合金、不锈钢)、复合材料等。不同材料需要采用不同的加工工艺,如注塑、冲压、压铸、CNC加工等。
### 2. **高精度要求**
- 电器外壳需要与内部元器件紧密配合,因此对尺寸精度、表面光洁度和形状公差要求较高。加工过程中需使用高精度设备和技术,确保外壳的尺寸和形状符合设计要求。
### 3. **表面处理工艺**
- 电器外壳通常需要进行表面处理,如喷涂、电镀、阳氧化、拉丝等,以提高外观质感、耐腐蚀性和耐磨性。表面处理工艺的选择需根据材料和应用场景确定。
### 4. **功能性设计**
- 电器外壳不仅是保护内部元器件的结构件,还需具备散热、防水、防尘、抗电磁干扰等功能。加工过程中需考虑这些功能需求,例如设计散热孔、密封结构等。
### 5. **批量生产与定制化并存**
- 一些电器外壳需要大批量生产(如家用电器),采用注塑、冲压等工艺;而一些或特殊用途的电器外壳则需要小批量或定制化生产,采用CNC加工或3D打印等技术。
### 6. **环保与安全要求**
- 电器外壳材料需符合环保标准(如RoHS、REACH等),同时需具备阻燃、绝缘等安全性能。加工过程中需严格控制材料选择和工艺参数。
### 7. **复杂结构设计**
- 现代电器外壳设计往往较为复杂,可能包含曲面、薄壁、镂空等结构。这对加工工艺提出了更高要求,需要使用的加工设备和工艺(如多轴CNC、激光切割等)。
### 8. **成本控制**
- 电器外壳加工需在的前提下控制成本。通过优化设计、选择合适材料和工艺,以及提高生产效率,可以降低加工成本。
### 9. **快速迭代**
- 电器产品更新换代速度快,外壳设计需要快速响应市场需求。加工企业需具备快速打样和小批量生产能力,以满足客户需求。
### 10. **质量检测严格**
- 电器外壳需经过严格的质量检测,包括尺寸检测、强度测试、表面处理效果检测等,以确保产品符合标准和使用要求。
总之,电器外壳加工是一个涉及材料、工艺、设计和质量控制的综合过程,需要结合具体需求选择合适的技术和方法。
五金零配件加工是指通过机械加工、冲压、铸造、焊接等工艺,将金属材料加工成零部件的生产过程。这类加工具有以下几个显著特点:
### 1. **材料多样性**
五金零配件加工涉及的金属材料种类繁多,包括钢铁、铝合金、铜、不锈钢、锌合金等。不同材料的物理和化学性质不同,加工时需要选择合适的工艺和设备。
### 2. **工艺复杂性**
五金零配件加工通常需要多种工艺组合,如车削、铣削、钻孔、冲压、铸造、焊接、表面处理等。根据零部件的形状、尺寸和功能要求,可能需要采用多种加工方法。
### 3. **精度要求高**
五金零配件通常用于机械设备、电子产品、汽车等精密领域,因此对尺寸精度、表面光洁度和形状公差的要求较高。加工过程中需要严格控制误差,确保零部件符合设计要求。
### 4. **批量生产与定制化并存**
五金零配件加工既适用于大规模批量生产(如标准件),也适用于小批量或单件定制(如特殊用途零件)。批量生产通常采用自动化设备,而定制化加工则需要更高的灵活性和技术能力。
### 5. **设备与工具的性**
五金零配件加工需要用到多种设备和工具,如数控机床(CNC)、冲床、注塑机、激光切割机等。这些设备的技术水平和性能直接影响加工效率和产品质量。
### 6. **表面处理多样化**
五金零配件在加工完成后,通常需要进行表面处理以提升性能或外观,如电镀、喷涂、氧化、抛光、热处理等。不同的表面处理工艺可以增强零部件的耐腐蚀性、耐磨性或美观性。
### 7. **成本与效率的平衡**
五金零配件加工需要在成本控制和加工效率之间找到平衡。通过优化工艺流程、采用自动化设备和提高材料利用率,可以降低生产成本并提高生产效率。
### 8. **环保与可持续发展**
随着环保要求的提高,五金零配件加工行业越来越注重减少资源浪费、降低能耗和减少污染。例如,采用环保型表面处理工艺、回收利用金属废料等。
### 9. **设计与加工的协同性**
五金零配件的设计与加工密切相关。设计时需要充分考虑加工工艺的可行性,而加工过程中也可能需要根据实际情况调整设计方案,以确保零部件的质量和性能。
### 10. **应用领域广泛**
五金零配件广泛应用于各行各业,包括汽车制造、、电子电器、建筑、器械等。不同领域对零部件的性能要求各异,因此加工工艺和标准也有所不同。
总之,五金零配件加工是一个技术密集型行业,涉及材料、工艺、设备和设计等多个方面,具有高精度、率和高灵活性的特点。
通讯腔体加工是通讯设备制造中的关键环节,其特点主要体现在以下几个方面:
1. **高精度要求**:通讯腔体通常用于信号的传输和处理,因此对尺寸精度、表面光洁度和形位公差要求高。加工过程中需要采用精密加工设备和工艺,如数控机床(CNC)、电火花加工(EDM)等,以确保腔体的尺寸和形状符合设计要求。
2. **复杂结构**:通讯腔体通常具有复杂的内部结构,包括多个腔室、通道、孔洞等,用于隔离和引导信号。这些结构需要高精度的加工技术,如多轴联动加工、微细加工等,以确保腔体的功能性和可靠性。
3. **材料选择**:通讯腔体通常采用高导电性、低损耗的材料,如铝合金、铜合金或不锈钢等。这些材料具有良好的电磁屏蔽性能和机械强度,但也对加工工艺提出了更高的要求,如选择、切削参数优化等。
4. **表面处理**:为了减少信号损耗和电磁干扰,通讯腔体的表面通常需要进行特殊处理,如电镀、阳氧化、喷涂等。这些处理工艺不仅要求表面光洁度高,还需要确保处理后的表面具有良好的导电性和耐腐蚀性。
5. **批量生产与一致性**:通讯设备通常需要大批量生产,因此腔体加工需要具备、稳定的生产能力。加工过程中需要严格控制工艺参数,确保每个腔体的尺寸、形状和性能一致性。
6. **设计与加工协同**:通讯腔体的设计通常需要考虑加工工艺的可行性,因此设计与加工之间的协同重要。设计师需要与加工工程师密切合作,优化设计方案,确保腔体在满足功能需求的同时,能够、地加工出来。
7. **电磁兼容性(EMC)要求**:通讯腔体需要具备良好的电磁屏蔽性能,以防止外部电磁干扰和内部信号泄漏。加工过程中需要特别注意腔体的密封性和导电连续性,确保其满足电磁兼容性要求。
总的来说,通讯腔体加工是一个涉及高精度、复杂结构、特殊材料和严格性能要求的制造过程,需要综合运用多种加工技术和工艺,以确保腔体的量和高可靠性。
四轴零件加工是指在数控机床上通过控制四个坐标轴(通常是X、Y、Z三个直线轴和一个旋转轴,如A轴或B轴)来进行复杂零件加工的技术。与传统的三轴加工相比,四轴加工具有以下特点:
### 1. **复杂几何形状的加工能力**
- **多面加工**:四轴加工可以通过旋转轴(如A轴或B轴)实现工件的多面加工,减少装夹次数,提高加工效率。
- **曲面加工**:能够更地加工复杂曲面和轮廓,尤其是在、汽车模具等领域,四轴加工可以地处理复杂的几何形状。
### 2. **提高加工精度**
- **减少装夹误差**:四轴加工可以在一次装夹中完成多个面的加工,减少了多次装夹带来的误差,提高了零件的整体精度。
- **的表面质量**:通过旋转轴的配合,可以以更合适的角度切入工件,减少振动,从而获得的表面质量。
### 3. **提高加工效率**
- **减少工序**:四轴加工可以在一次装夹中完成多个工序,减少了传统加工中需要多次装夹和换刀的时间,提高了生产效率。
- **连续加工**:通过旋转轴的配合,可以实现连续的加工路径,减少了加工中的停顿时间。
### 4. **适用于复杂零件**
- **零件**:四轴加工特别适合加工领域中的复杂零件,如叶轮、叶片、发动机壳体等。
- **模具制造**:在模具制造中,四轴加工可以地处理复杂的型腔和曲面。
### 5. **灵活性和适应性**
- **多角度加工**:通过旋转轴,四轴加工可以从多个角度对工件进行加工,适应不同的加工需求。
- **减少夹具**:由于四轴加工可以在一次装夹中完成多个面的加工,减少了对夹具的依赖,降低了生产成本。
### 6. **编程复杂**
- **复杂的加工路径**:四轴加工的编程比三轴加工复杂,需要考虑旋转轴的运动,加工路径的规划需要更的计算。
- **后处理要求高**:四轴加工需要专门的数控编程和后处理软件,以确保生成的代码能够正确控制机床的四个轴。
### 7. **设备成本较高**
- **机床成本**:四轴数控机床比三轴机床更复杂,价格也更高。
- **维护成本**:四轴机床的维护和操作要求更高,需要更的技术人员进行维护和操作。
### 8. **应用领域广泛**
- **汽车制造**:用于加工复杂的汽车零部件,如发动机缸体、变速箱壳体等。
- **器械**:用于加工高精度的器械零件,如、牙科模具等。
- **能源行业**:用于加工涡轮叶片、泵体等复杂零件。
### 总结:
四轴零件加工通过增加一个旋转轴,显著提高了复杂零件的加工能力和效率,特别适合、汽车、模具等领域的精密加工。尽管其编程和操作较为复杂,且设备成本较高,但在处理复杂几何形状和提高加工精度方面具有显著优势。
电源壳机箱加工的特点主要体现在以下几个方面:
### 1. **材料选择**
- **金属材料**:常用的材料包括铝合金、钢板(如冷轧钢板、镀锌钢板)等,这些材料具有良好的强度、耐腐蚀性和散热性能。
- **塑料材料**:部分机箱可能使用工程塑料,重量轻且成本较低,但强度和散热性能相对较差。
### 2. **加工工艺**
- **冲压成型**:通过模具对金属板材进行冲压,形成机箱的外壳和内部结构。这种方式效率高,适合大批量生产。
- **折弯成型**:利用折弯机对金属板材进行折弯,形成机箱的各个面。
- **焊接工艺**:对于复杂的机箱结构,需要采用焊接工艺(如点焊、氩弧焊)将各个部件连接起来。
- **CNC加工**:对于高精度要求的机箱,采用数控机床进行加工,确保尺寸精度和表面质量。
- **表面处理**:包括喷砂、电镀、喷涂、阳氧化等工艺,以提高机箱的耐腐蚀性、美观度和耐磨性。
### 3. **结构设计**
- **散热设计**:机箱通常设计有散热孔、风扇安装位等,以确保电源内部的热量能够有效散发。
- **电磁屏蔽**:电源机箱需要具备良好的电磁屏蔽性能,以减少电磁干扰(EMI)对周围设备的影响。
- **模块化设计**:部分机箱采用模块化设计,便于安装、维护和升级。
### 4. **精度要求**
- **尺寸精度**:机箱的加工需要保证较高的尺寸精度,以确保电源内部组件能够准确安装。
- **表面平整度**:机箱的表面需要平整,避免变形或凹凸不平,影响外观和装配。
### 5. **功能性**
- **防护性能**:机箱需要具备防尘、防水、防震等功能,以保护电源内部组件。
- **安装便捷性**:设计时需考虑安装孔位、螺丝固定位等,确保电源能够方便地安装在设备中。
### 6. **外观与美观**
- **外观设计**:机箱的外观设计需符合产品整体风格,通常采用简洁、现代的设计语言。
- **表面质感**:通过表面处理工艺(如拉丝、磨砂、镜面等)提升机箱的质感,增强产品的档次感。
### 7. **环保与安全性**
- **环保材料**:加工过程中需选择符合环保标准的材料,减少对环境的污染。
- **安全设计**:机箱需具备良好的绝缘性能和防火性能,确保使用安全。
### 8. **成本控制**
- **批量生产**:通过优化设计和生产工艺,降低单件成本,适合大规模生产。
- **材料利用率**:合理设计冲压和切割方案,减少材料浪费。
### 总结
电源壳机箱加工是一个涉及材料、工艺、设计、精度等多方面的综合性过程。其特点在于兼顾功能性、美观性、安全性和成本控制,确保电源机箱能够满足实际应用中的需求。
产品推荐