- 深圳市瑞通精密机械有限公司RTJM
- 13028809171



产品描述
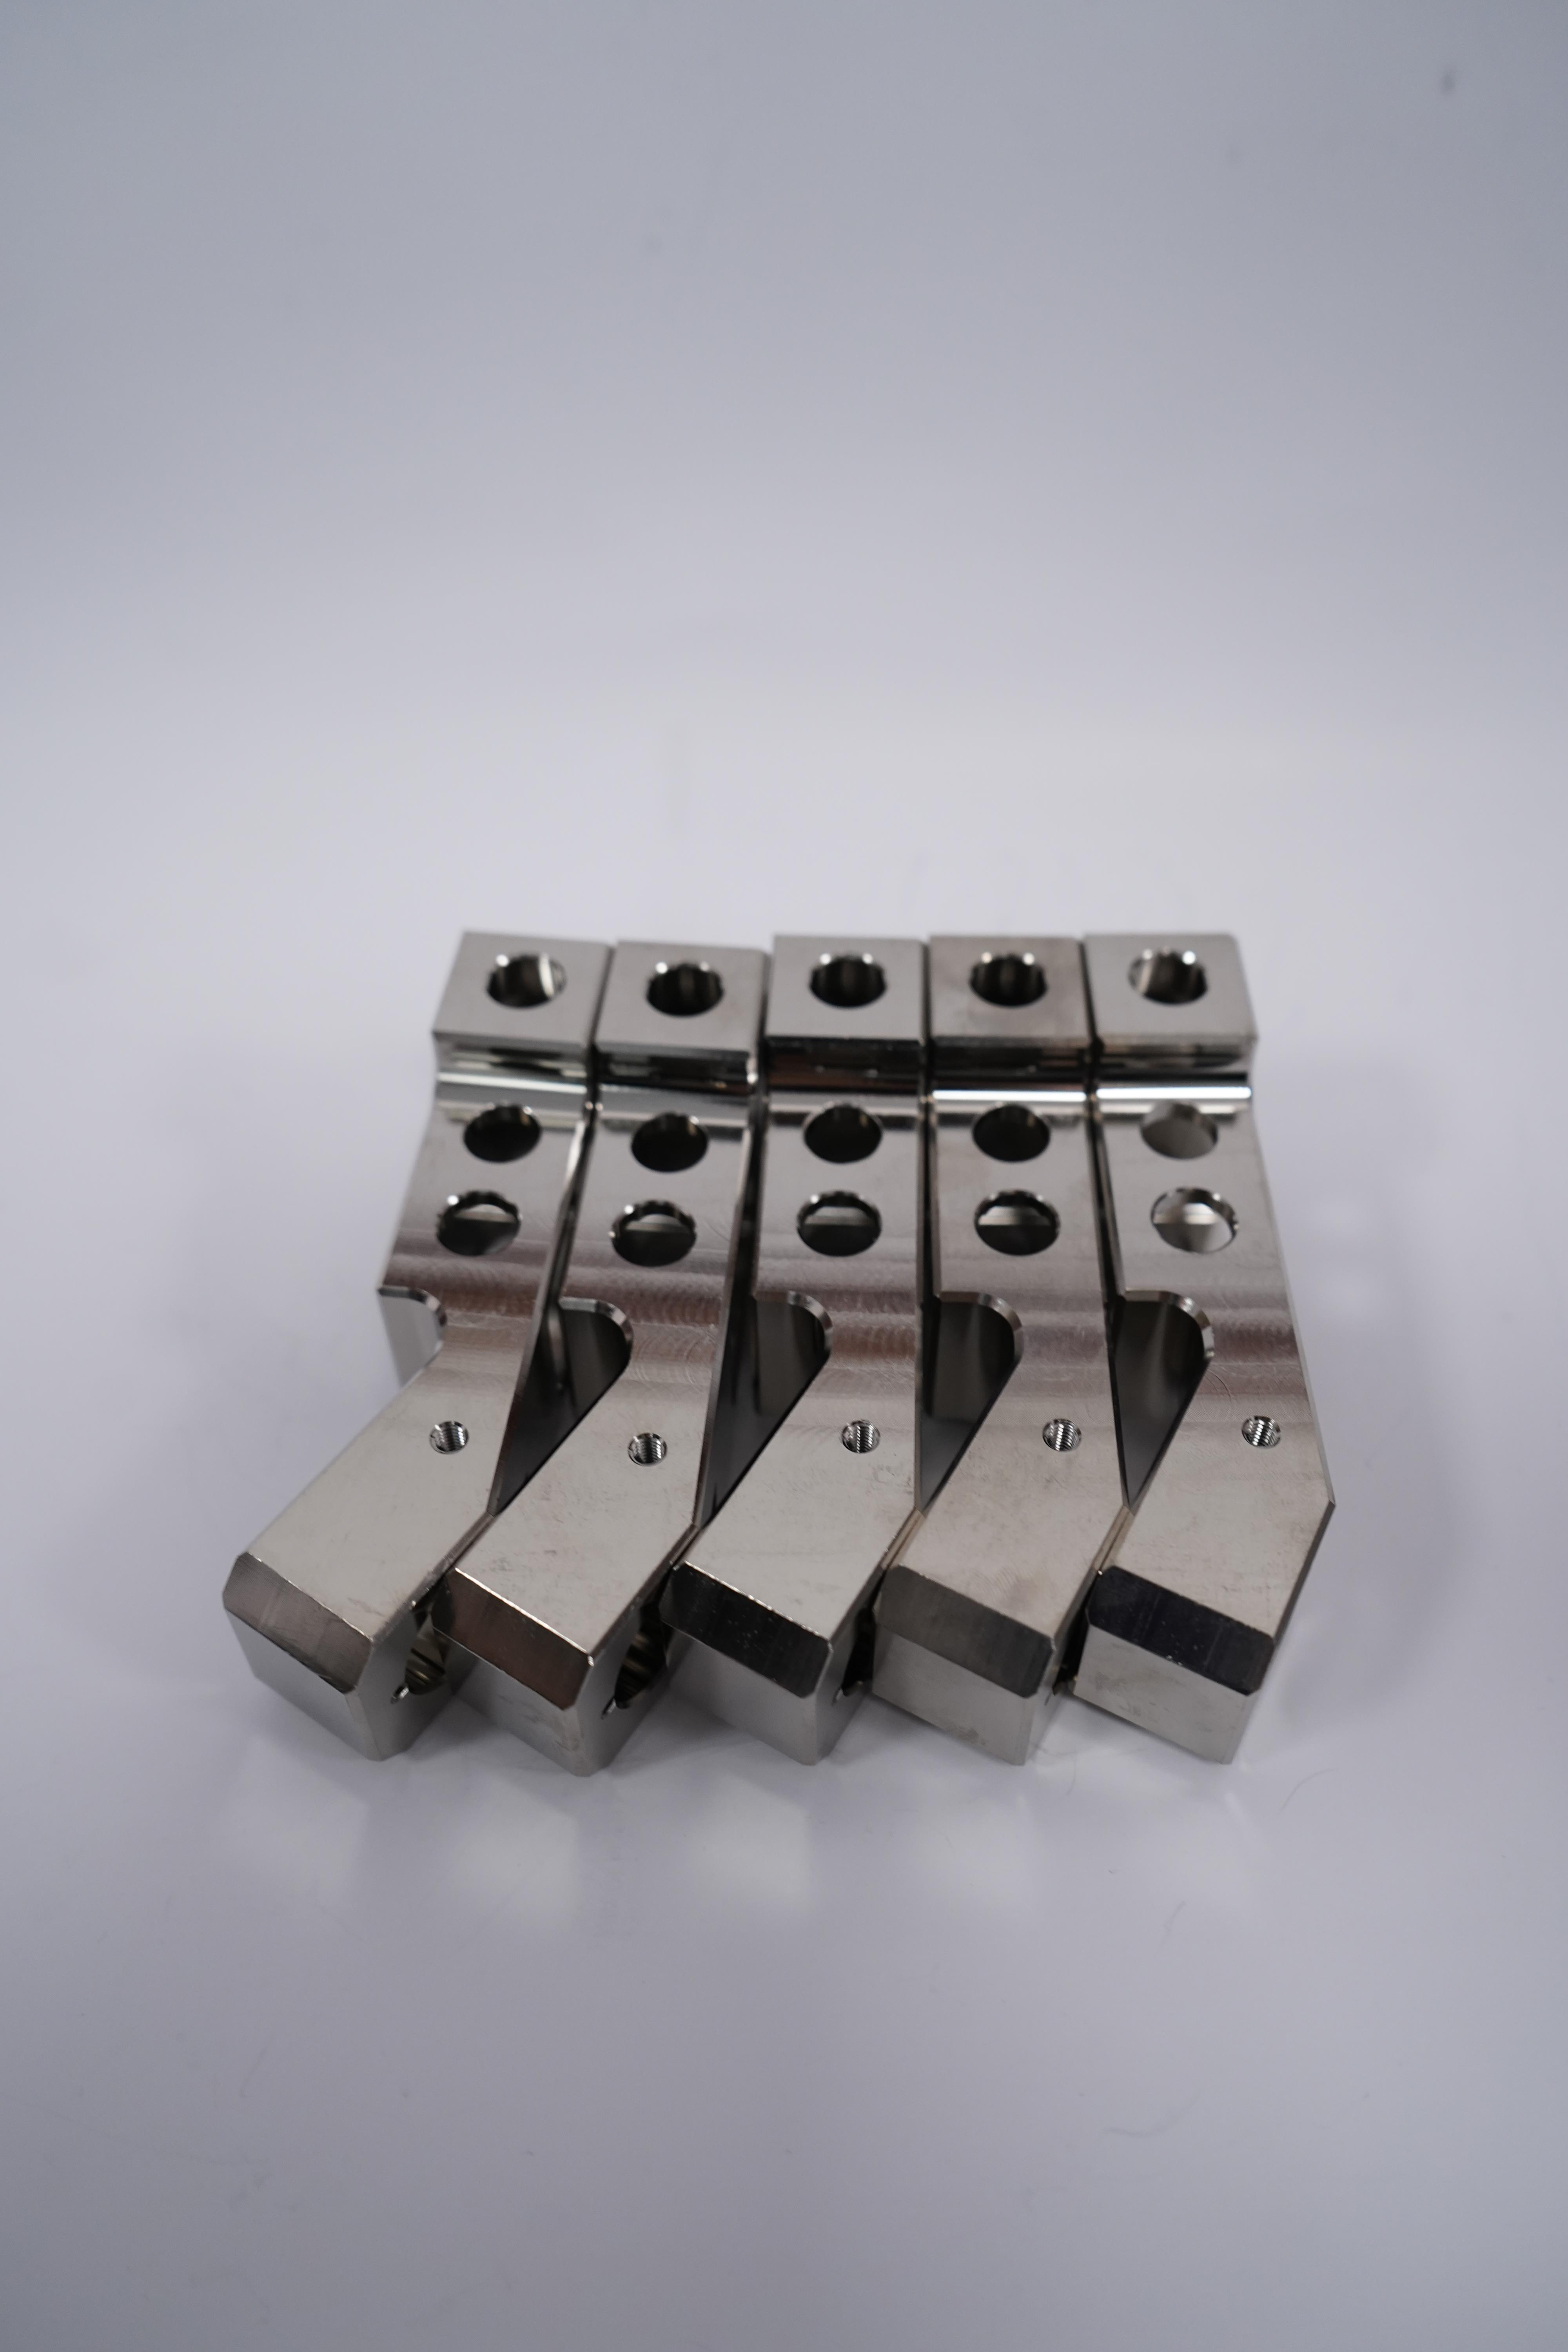
钛合金CNC加工具有以下特点:
### 1. **高强度与轻质**
- 钛合金具有的强度重量比,密度低但强度高,适合制造轻量化但要求高强度的零件。
### 2. **耐腐蚀性**
- 钛合金具有好的耐腐蚀性,尤其是在氧化性和氯化物环境中,适合用于、化工和器械等领域。
### 3. **高熔点与热稳定性**
- 钛合金的熔点较高(约1668°C),在高温下仍能保持稳定的机械性能,适合高温环境下的应用。
### 4. **加工难度大**
- 钛合金的导热性差,加工时容易产生高温,导致磨损快。
- 钛合金的弹性模量低,加工时容易发生弹性变形,影响加工精度。
- 钛合金的化学活性高,容易与材料发生化学反应,加剧磨损。
### 5. **要求高**
- 需要使用高硬度、耐磨性好的材料(如硬质合金或涂层)。
- 几何形状和切削参数需要优化,以减少热量积累和磨损。
### 6. **切削液选择**
- 需要选择适合的切削液,以降低加工温度并减少磨损。
- 切削液应具有良好的冷却和润滑性能,同时避免与钛合金发生化学反应。
### 7. **加工成本高**
- 由于加工难度大、损耗快,钛合金CNC加工的成本较高。
- 需要的设备和技术人员,进一步增加了成本。
### 8. **表面质量要求高**
- 钛合金加工后表面容易产生硬化层和残余应力,需要通过后续处理(如喷砂、抛光或热处理)改善表面质量。
### 9. **应用领域广泛**
- :制造发动机部件、机身结构等。
- 器械:用于植入物(如、牙科种植体)等。
- 化工设备:用于耐腐蚀的管道、阀门等。
### 10. **环保性**
- 钛合金可回收利用,,但加工过程中需要注意减少废料和污染。
总之,钛合金CNC加工虽然难度大、成本高,但其的性能使其在高科技和制造领域具有的地位。
电器外壳加工具有以下几个显著特点:
### 1. **材料多样性**
- 电器外壳通常采用多种材料,如塑料、金属(如铝合金、不锈钢)、复合材料等。不同材料需要采用不同的加工工艺,如注塑、冲压、压铸、CNC加工等。
### 2. **高精度要求**
- 电器外壳需要与内部元器件紧密配合,因此对尺寸精度、表面光洁度和形状公差要求较高。加工过程中需使用高精度设备和技术,确保外壳的尺寸和形状符合设计要求。
### 3. **表面处理工艺**
- 电器外壳通常需要进行表面处理,如喷涂、电镀、阳氧化、拉丝等,以提高外观质感、耐腐蚀性和耐磨性。表面处理工艺的选择需根据材料和应用场景确定。
### 4. **功能性设计**
- 电器外壳不仅是保护内部元器件的结构件,还需具备散热、防水、防尘、抗电磁干扰等功能。加工过程中需考虑这些功能需求,例如设计散热孔、密封结构等。
### 5. **批量生产与定制化并存**
- 一些电器外壳需要大批量生产(如家用电器),采用注塑、冲压等工艺;而一些或特殊用途的电器外壳则需要小批量或定制化生产,采用CNC加工或3D打印等技术。
### 6. **环保与安全要求**
- 电器外壳材料需符合环保标准(如RoHS、REACH等),同时需具备阻燃、绝缘等安全性能。加工过程中需严格控制材料选择和工艺参数。
### 7. **复杂结构设计**
- 现代电器外壳设计往往较为复杂,可能包含曲面、薄壁、镂空等结构。这对加工工艺提出了更高要求,需要使用的加工设备和工艺(如多轴CNC、激光切割等)。
### 8. **成本控制**
- 电器外壳加工需在的前提下控制成本。通过优化设计、选择合适材料和工艺,以及提高生产效率,可以降低加工成本。
### 9. **快速迭代**
- 电器产品更新换代速度快,外壳设计需要快速响应市场需求。加工企业需具备快速打样和小批量生产能力,以满足客户需求。
### 10. **质量检测严格**
- 电器外壳需经过严格的质量检测,包括尺寸检测、强度测试、表面处理效果检测等,以确保产品符合标准和使用要求。
总之,电器外壳加工是一个涉及材料、工艺、设计和质量控制的综合过程,需要结合具体需求选择合适的技术和方法。
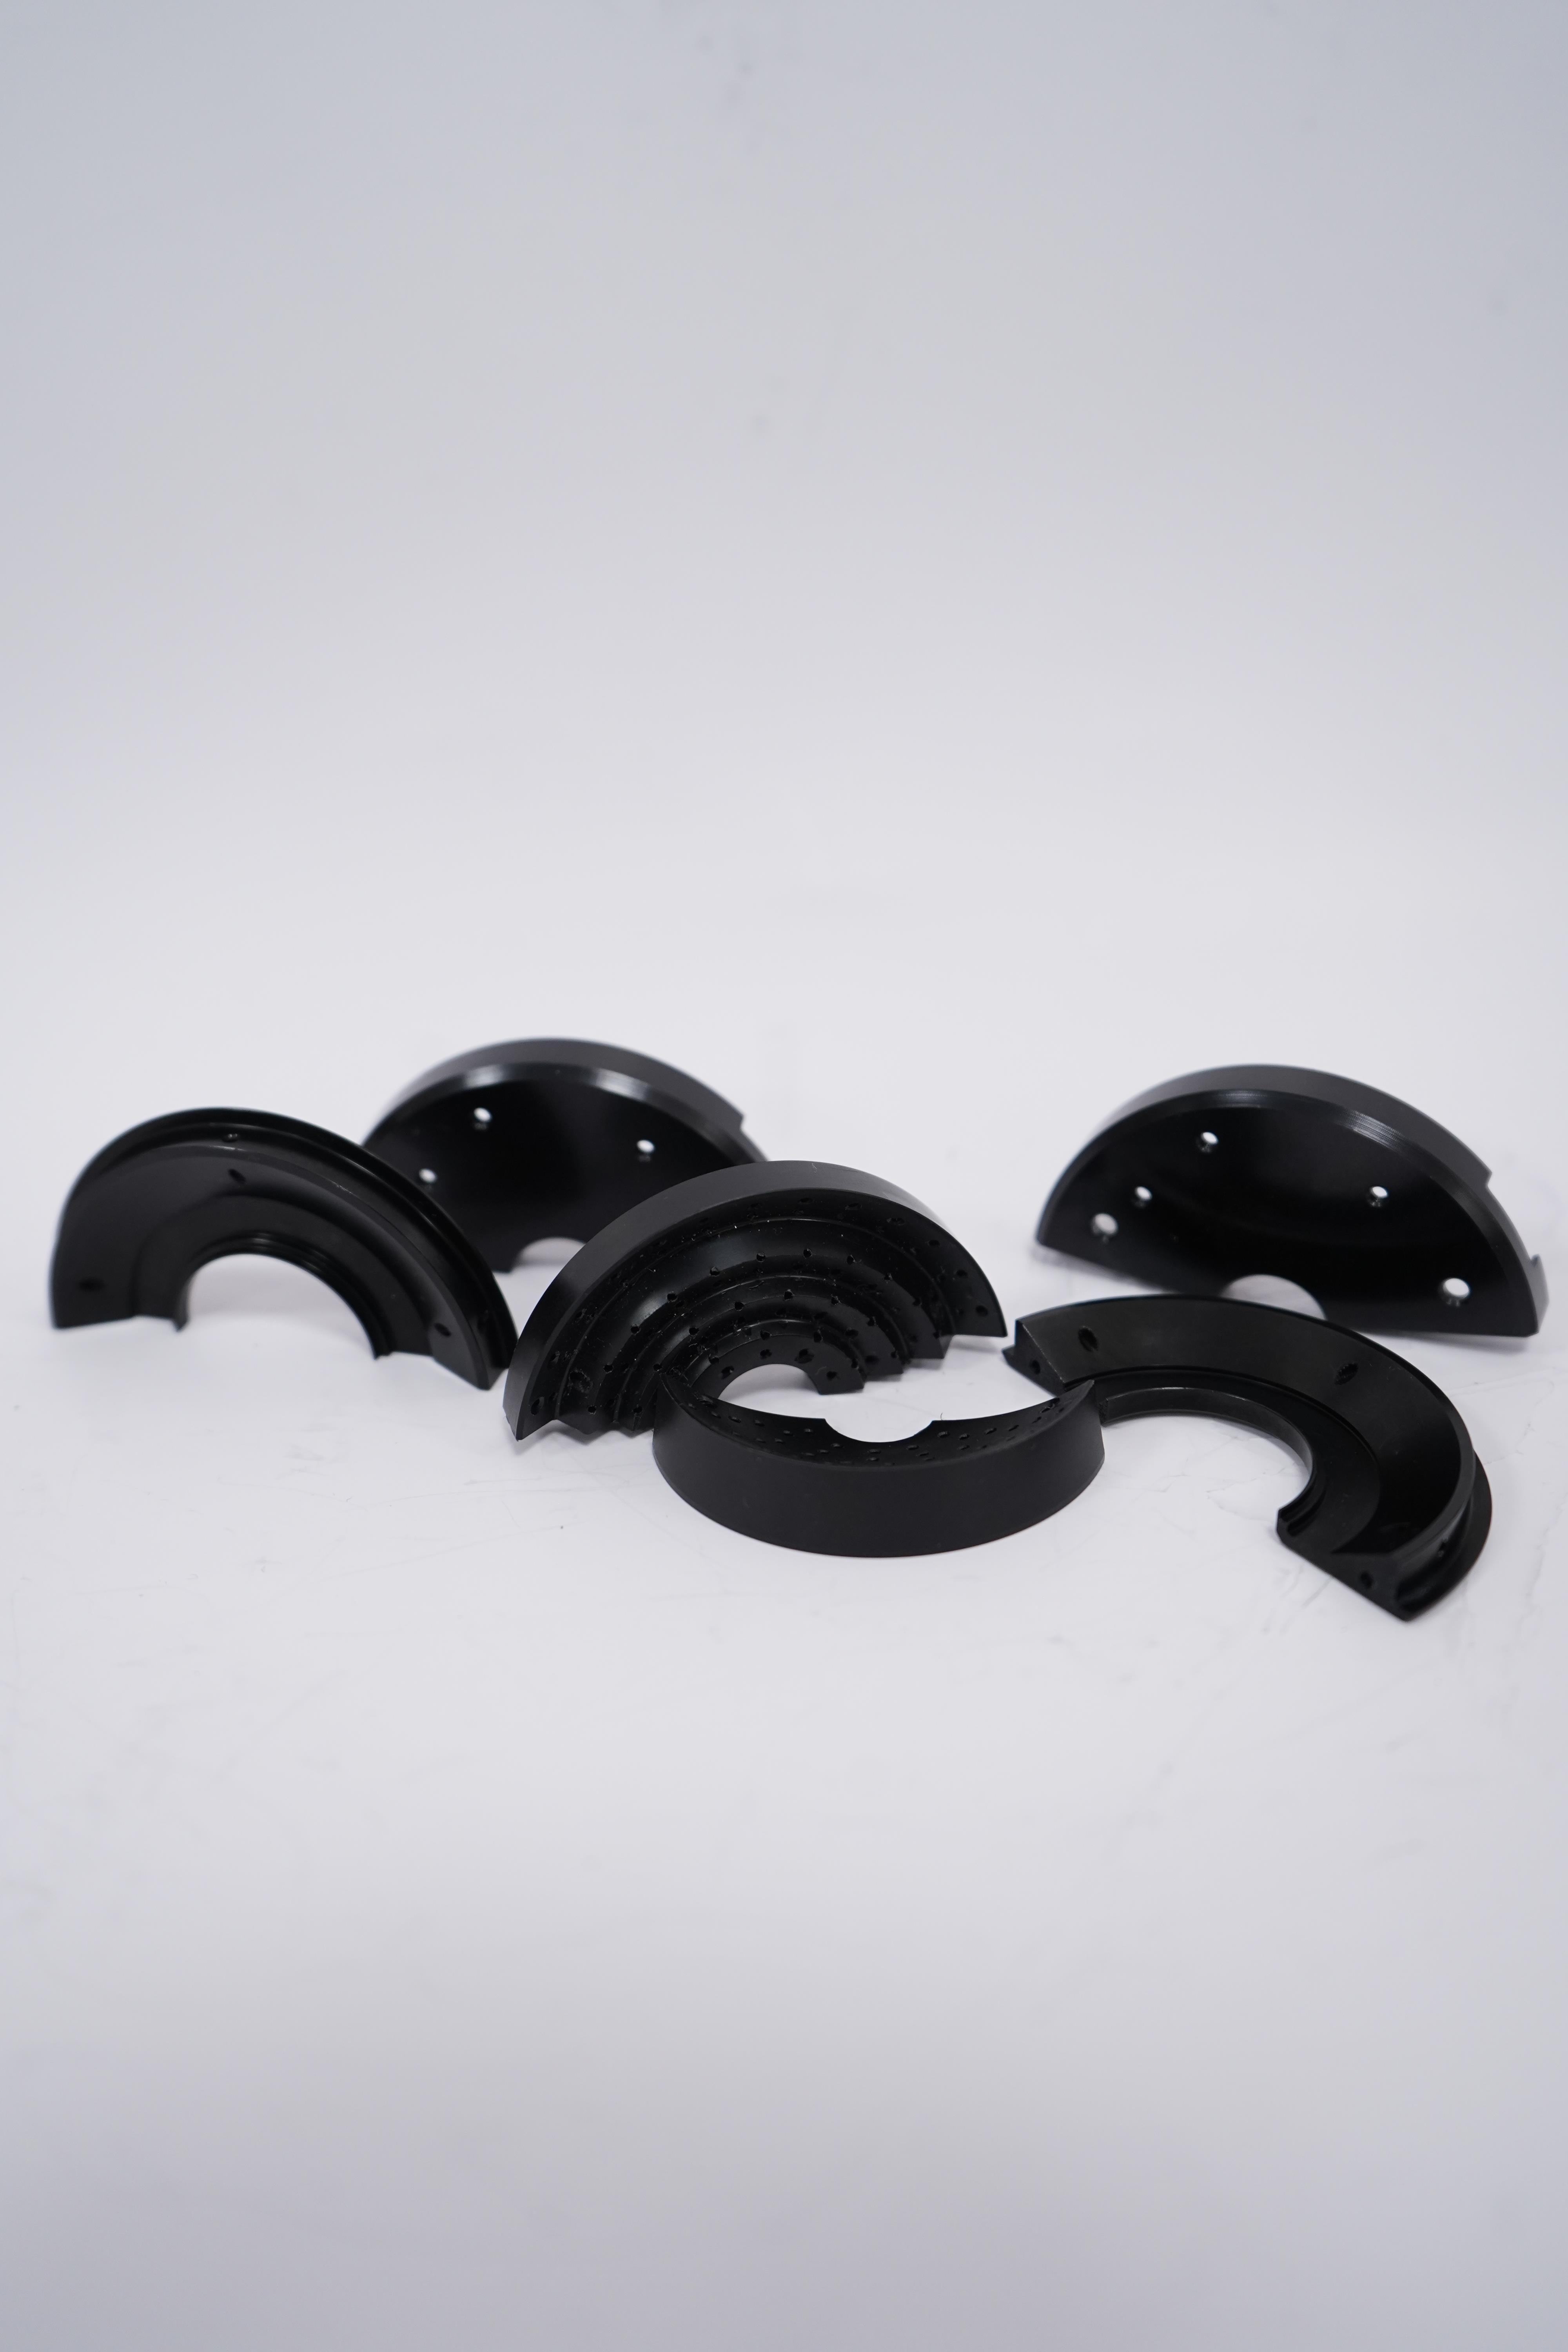
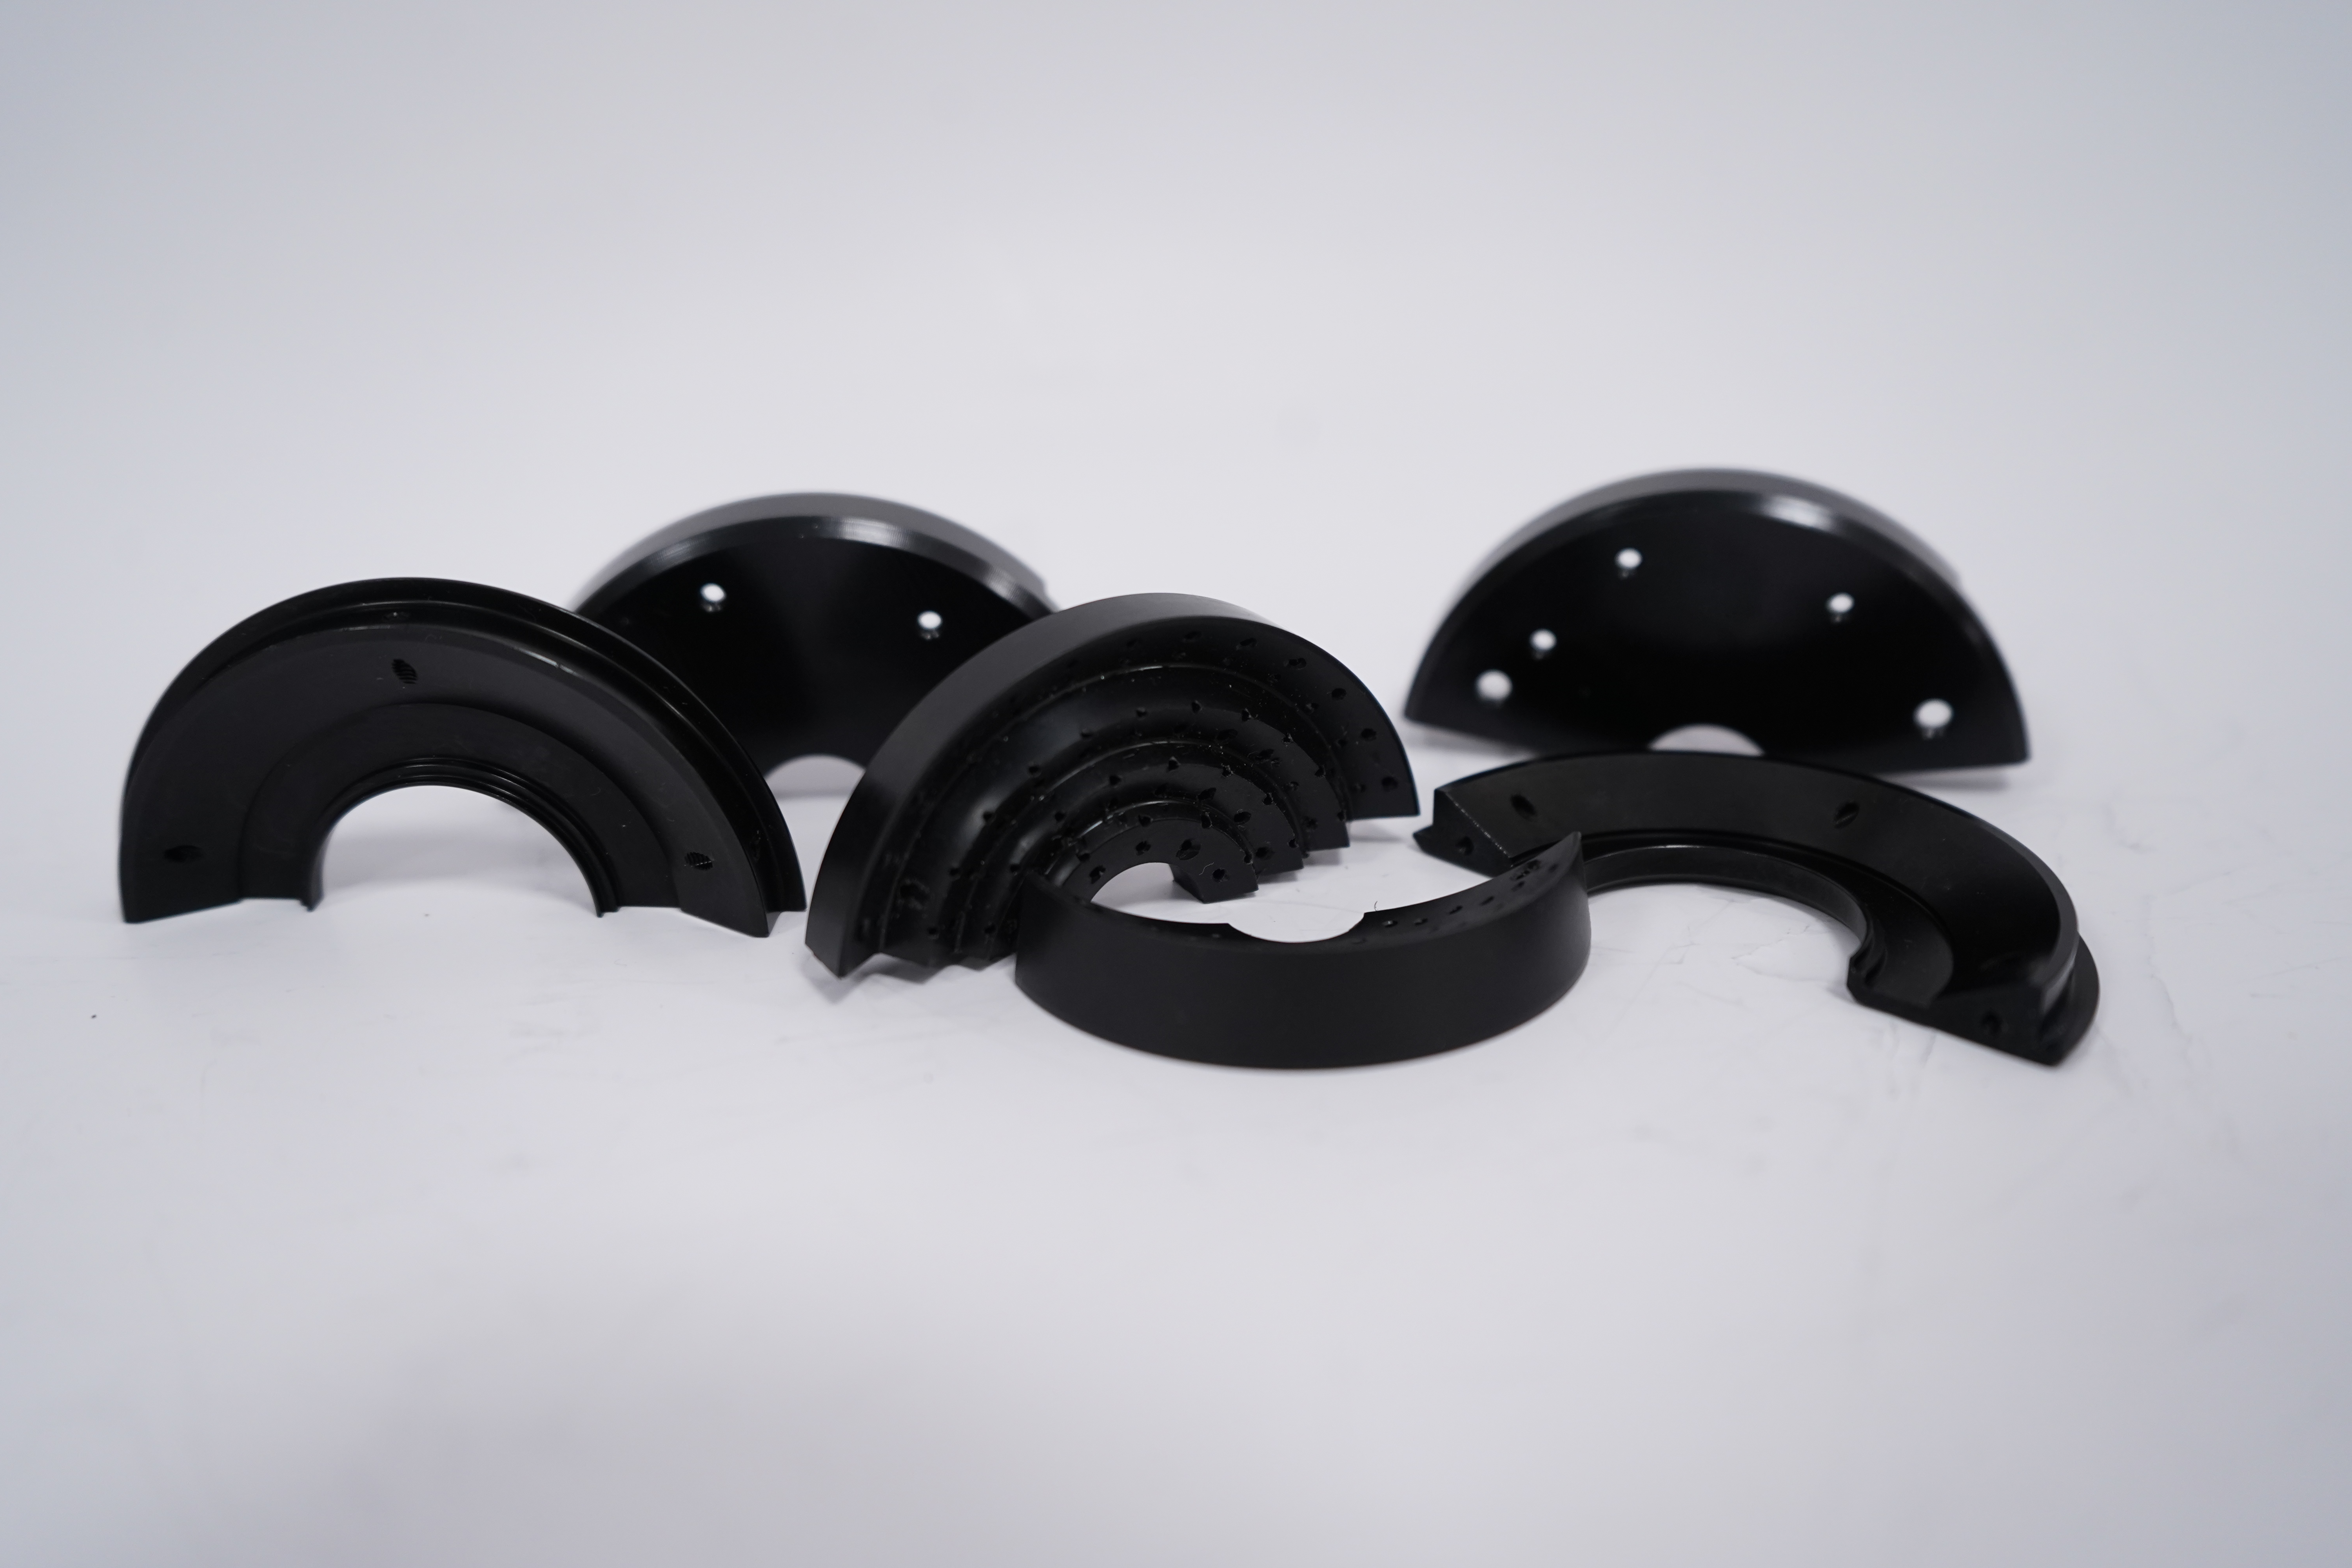
四轴零件加工是指在数控机床上通过控制四个坐标轴(通常是X、Y、Z三个直线轴和一个旋转轴,如A轴或B轴)来进行复杂零件加工的技术。与传统的三轴加工相比,四轴加工具有以下特点:
### 1. **复杂几何形状的加工能力**
- **多面加工**:四轴加工可以通过旋转轴(如A轴或B轴)实现工件的多面加工,减少装夹次数,提高加工效率。
- **曲面加工**:能够更地加工复杂曲面和轮廓,尤其是在、汽车模具等领域,四轴加工可以地处理复杂的几何形状。
### 2. **提高加工精度**
- **减少装夹误差**:四轴加工可以在一次装夹中完成多个面的加工,减少了多次装夹带来的误差,提高了零件的整体精度。
- **的表面质量**:通过旋转轴的配合,可以以更合适的角度切入工件,减少振动,从而获得的表面质量。
### 3. **提高加工效率**
- **减少工序**:四轴加工可以在一次装夹中完成多个工序,减少了传统加工中需要多次装夹和换刀的时间,提高了生产效率。
- **连续加工**:通过旋转轴的配合,可以实现连续的加工路径,减少了加工中的停顿时间。
### 4. **适用于复杂零件**
- **零件**:四轴加工特别适合加工领域中的复杂零件,如叶轮、叶片、发动机壳体等。
- **模具制造**:在模具制造中,四轴加工可以地处理复杂的型腔和曲面。
### 5. **灵活性和适应性**
- **多角度加工**:通过旋转轴,四轴加工可以从多个角度对工件进行加工,适应不同的加工需求。
- **减少夹具**:由于四轴加工可以在一次装夹中完成多个面的加工,减少了对夹具的依赖,降低了生产成本。
### 6. **编程复杂**
- **复杂的加工路径**:四轴加工的编程比三轴加工复杂,需要考虑旋转轴的运动,加工路径的规划需要更的计算。
- **后处理要求高**:四轴加工需要专门的数控编程和后处理软件,以确保生成的代码能够正确控制机床的四个轴。
### 7. **设备成本较高**
- **机床成本**:四轴数控机床比三轴机床更复杂,价格也更高。
- **维护成本**:四轴机床的维护和操作要求更高,需要更的技术人员进行维护和操作。
### 8. **应用领域广泛**
- **汽车制造**:用于加工复杂的汽车零部件,如发动机缸体、变速箱壳体等。
- **器械**:用于加工高精度的器械零件,如、牙科模具等。
- **能源行业**:用于加工涡轮叶片、泵体等复杂零件。
### 总结:
四轴零件加工通过增加一个旋转轴,显著提高了复杂零件的加工能力和效率,特别适合、汽车、模具等领域的精密加工。尽管其编程和操作较为复杂,且设备成本较高,但在处理复杂几何形状和提高加工精度方面具有显著优势。
零部件机加工是指通过机械设备对原材料进行切削、磨削、钻孔、铣削等加工过程,以获得符合设计要求的零部件。其特点主要包括以下几个方面:
### 1. **高精度**
- 机加工能够实现高精度的尺寸控制,通常可以达到微米级别的精度,满足精密零部件的要求。
- 通过数控机床(CNC)等技术,可以进一步提升加工精度和一致性。
### 2. **灵活性**
- 机加工适用于多种材料和形状,可以根据不同的设计需求进行定制化加工。
- 能够处理复杂几何形状的零部件,如曲面、螺纹、孔洞等。
### 3. **材料适应性广**
- 机加工适用于多种材料,包括金属(如钢、铝、铜等)、塑料、复合材料等。
- 不同材料的加工工艺和选择会有所不同,但机加工能够灵活应对。
### 4. **生产效率高**
- 对于批量生产,机加工可以通过自动化设备(如CNC机床)实现、连续的生产。
- 通过优化加工工艺和选择,可以进一步提高生产效率。
### 5. **表面质量好**
- 机加工可以获得较高的表面光洁度,减少后续的表面处理工序。
- 通过精加工和抛光等工艺,可以进一步提升零部件的外观和性能。
### 6. **成本控制**
- 对于小批量或单件生产,机加工具有较低的开模成本,适合定制化需求。
- 对于大批量生产,通过优化工艺和设备,可以降低单位成本。
### 7. **工艺复杂**
- 机加工涉及多种工艺和设备的组合,如车削、铣削、磨削、钻孔等,需要较高的技术水平和经验。
- 工艺参数的设置(如切削速度、进给量、选择等)对加工质量和效率有重要影响。
### 8. **可重复性强**
- 通过数控技术和标准化工艺,机加工能够保证零部件的一致性和可重复性。
- 适合对精度和一致性要求较高的行业,如、汽车制造等。
### 9. **环境污染较少**
- 相比铸造、锻造等工艺,机加工产生的废料较少,且多为可回收的金属屑,环境污染较小。
- 但需要注意切削液和冷却剂的使用和处理,以减少对环境的影响。
### 10. **设备投资大**
- 高精度机加工设备(如CNC机床)的购置和维护成本较高,需要较大的初期投资。
- 设备的更新换代速度较快,需要持续投入以保持技术竞争力。
### 总结
零部件机加工具有高精度、灵活性、材料适应性强等特点,广泛应用于制造业的各个领域。尽管设备投资和工艺复杂性较高,但其、可重复和量的特点使其成为现代制造业的加工方式。
机床零件加工的特点主要体现在以下几个方面:
1. **高精度要求**:机床零件通常用于高精度的机械设备中,因此加工过程中对尺寸精度、形状精度和位置精度的要求高。公差范围通常较小,以确保零件的互换性和设备的整体性能。
2. **复杂几何形状**:机床零件往往具有复杂的几何形状,如曲面、孔、槽、螺纹等。加工过程中需要使用多种加工方法(如车削、铣削、磨削、钻削等)和夹具来确保形状的准确性。
3. **高表面质量**:机床零件的表面粗糙度要求较高,以确保零件的耐磨性、耐腐蚀性和配合精度。通常需要通过精加工或表面处理(如研磨、抛光、热处理等)来达到所需的表面质量。
4. **材料多样性**:机床零件加工涉及多种材料,包括碳钢、合金钢、不锈钢、铸铁、铝合金、铜合金等。不同材料的加工性能和切削参数各不相同,因此需要根据材料特性选择合适的和加工工艺。
5. **大批量生产与单件小批量生产并存**:机床零件加工既有大批量生产的情况,如标准件、通用件的生产,也有单件小批量生产的情况,如定制化或特殊用途的零件。不同的生产规模对加工工艺、设备和生产组织有不同的要求。
6. **工艺复杂、工序多**:机床零件的加工通常需要经过多道工序,包括粗加工、半精加工、精加工、热处理、表面处理等。每道工序都需要严格控制,以确保终零件的质量。
7. **设备和工装夹具的使用**:为了提高加工效率和精度,机床零件加工中常使用机床、数控机床以及的工装夹具。这些设备和夹具能够提高加工的稳定性和一致性。
8. **高自动化程度**:随着数控技术(CNC)的发展,机床零件加工越来越多地采用数控机床和自动化生产线,以提高加工精度、效率和一致性,减少人为误差。
9. **严格的质量控制**:机床零件加工过程中需要进行严格的质量控制,包括尺寸检测、形状检测、表面粗糙度检测、材料性能检测等。通常使用三坐标测量机、投影仪、粗糙度仪等精密测量设备进行检测。
10. **长生产周期**:由于机床零件的加工工艺复杂、工序多,且需要进行多次检测和验证,因此生产周期相对较长。特别是在高精度零件的加工中,可能需要反复调整和修正。
总的来说,机床零件加工具有高精度、高复杂性、高表面质量要求等特点,需要综合运用多种加工技术和设备,并进行严格的质量控制,以确保零件的性能和使用寿命。
光学通讯零件加工具有以下几个显著特点:
### 1. **高精度要求**
- 光学通讯零件(如光纤连接器、透镜、棱镜等)对尺寸、形状和表面光洁度的精度要求高,通常需要达到微米甚至纳米级别的精度。
- 例如,光纤端面的加工需要确保表面粗糙度在纳米级,以减少光信号的损耗。
### 2. **材料特殊性**
- 常用的材料包括石英玻璃、光学晶体(如铌酸、硅)、陶瓷等,这些材料硬度高、脆性大,加工难度较大。
- 材料的均匀性和纯净度对光学性能有直接影响,因此加工过程中需避免杂质和缺陷。
### 3. **复杂几何形状**
- 光学零件通常具有复杂的几何形状(如非球面、自由曲面等),需要高精度的加工设备和技术。
- 例如,光纤连接器的端面可能需要加工成特定的角度(如APC端面)以减少反射损耗。
### 4. **表面质量要求高**
- 光学零件的表面需要高的光洁度,微小的划痕或缺陷都会影响光信号的传输效率。
- 加工后通常需要进行抛光、镀膜等后处理,以提升表面质量。
### 5. **加工工艺复杂**
- 常用的加工技术包括精密磨削、抛光、激光加工、化学机械抛光(CMP)等。
- 需要多道工序配合,且每道工序都需要严格控制参数,以确保终产品的性能。
### 6. **环境要求严格**
- 加工过程需要在洁净室环境中进行,以避免灰尘、颗粒等污染物影响零件表面质量。
- 温度和湿度的控制也重要,以防止材料变形或性能变化。
### 7. **检测和测试要求高**
- 加工完成后,需要对零件进行严格的检测,包括尺寸精度、表面粗糙度、光学性能等。
- 常用的检测设备包括干涉仪、轮廓仪、光学显微镜等。
### 8. **小批量、高定制化**
- 光学通讯零件通常是小批量生产,且需要根据客户需求进行定制化设计。
- 这种特点要求加工设备和技术具有较高的灵活性和适应性。
### 9. **成本较高**
- 由于对精度、材料和工艺的高要求,光学通讯零件的加工成本通常较高。
- 同时,高精度设备和洁净室环境的维护成本也增加了整体费用。
### 10. **技术更新快**
- 随着光学通讯技术的快速发展,对零件的性能要求也在不断提升,加工技术需要不新和优化。
- 例如,5G通讯技术的发展推动了更高精度、更复杂形状光学零件的需求。
总之,光学通讯零件加工是一项技术密集型和高附加值的工作,对设备、工艺和人员技能都有高的要求。