- 深圳市瑞通精密机械有限公司RTJM
- 13028809171


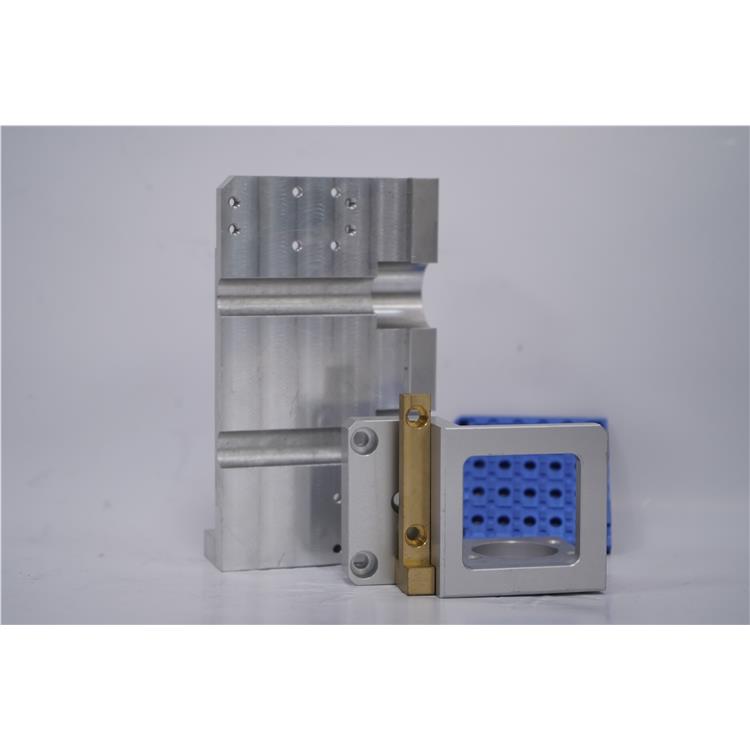
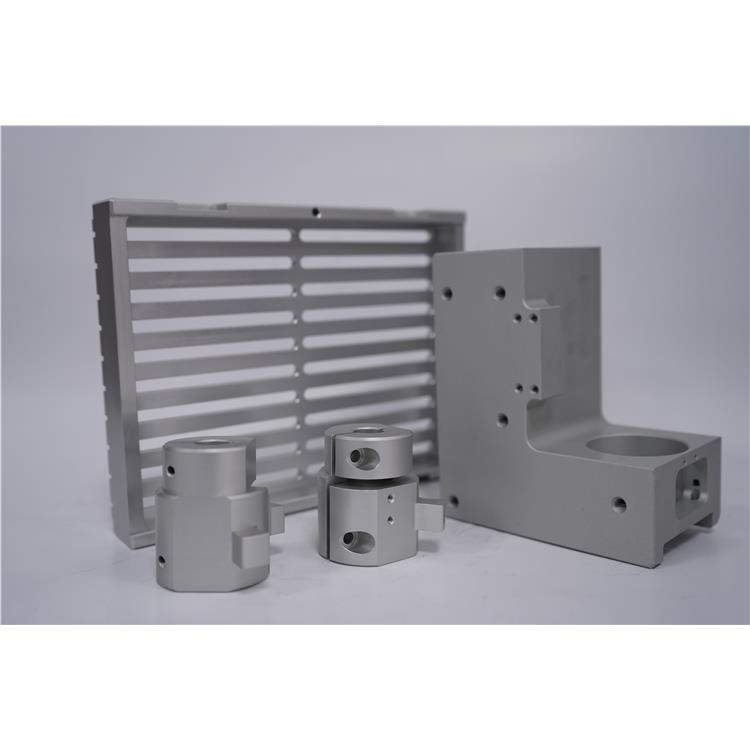

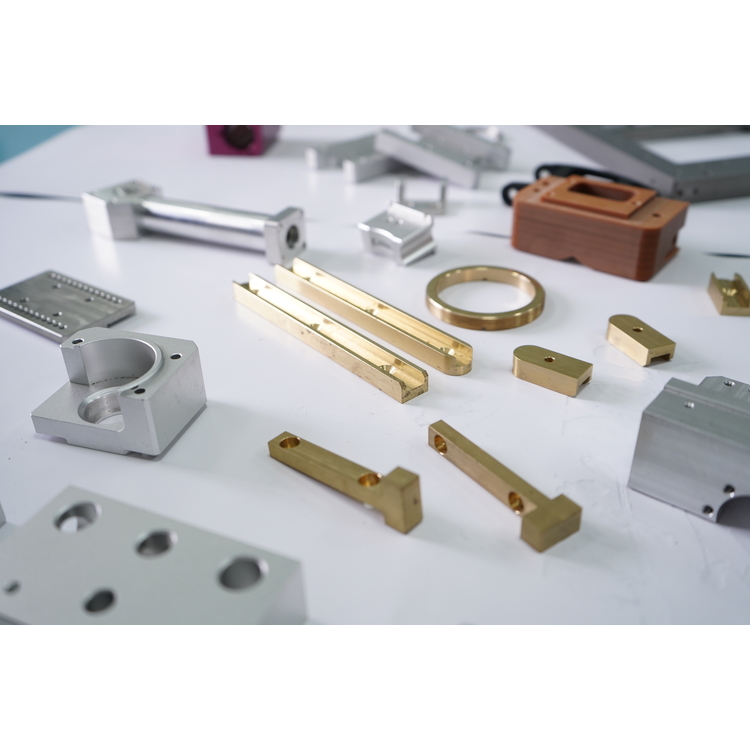
产品描述
三轴CNC加工是一种常见的数控加工方式,具有以下特点:
### 1. **简单易操作**
- 三轴CNC机床结构相对简单,操作和编程较为容易,适合初学者和常规加工任务。
- 通常只需要在X、Y、Z三个方向上进行控制,编程逻辑清晰。
### 2. **适用范围广**
- 适用于加工平面、轮廓、槽、孔等简单几何形状的零件。
- 常用于加工金属、塑料、木材等材料。
### 3. **加工效率高**
- 对于简单零件,三轴加工速度较快,能够满足批量生产的需求。
- 由于结构简单,维护成本较低。
### 4. **成本较低**
- 三轴CNC机床的购置和维护成本相对较低,适合中小型企业或预算有限的项目。
- 和夹具的选择也相对简单,进一步降低了成本。
### 5. **加工精度高**
- 三轴CNC加工能够实现较高的加工精度,通常可以达到±mm甚至更高的精度。
- 适用于对精度要求较高的零件加工。
### 6. **局限性**
- 无法加工复杂的曲面或需要多角度加工的零件。
- 对于需要多面加工的零件,可能需要多次装夹,影响效率和精度。
### 7. **应用领域**
- 广泛应用于模具制造、机械零件加工、电子产品外壳加工等领域。
- 特别适合平面加工和简单三维形状的加工。
### 总结
三轴CNC加工以其简单、、的特点,成为制造业中广泛使用的加工方式。虽然在某些复杂加工任务中存在局限性,但在常规加工中具有显著优势。
通讯腔体加工是通讯设备制造中的关键环节,其特点主要体现在以下几个方面:
1. **高精度要求**:通讯腔体通常用于信号的传输和处理,因此对尺寸精度、表面光洁度和形位公差要求高。加工过程中需要采用精密加工设备和工艺,如数控机床(CNC)、电火花加工(EDM)等,以确保腔体的尺寸和形状符合设计要求。
2. **复杂结构**:通讯腔体通常具有复杂的内部结构,包括多个腔室、通道、孔洞等,用于隔离和引导信号。这些结构需要高精度的加工技术,如多轴联动加工、微细加工等,以确保腔体的功能性和可靠性。
3. **材料选择**:通讯腔体通常采用高导电性、低损耗的材料,如铝合金、铜合金或不锈钢等。这些材料具有良好的电磁屏蔽性能和机械强度,但也对加工工艺提出了更高的要求,如选择、切削参数优化等。
4. **表面处理**:为了减少信号损耗和电磁干扰,通讯腔体的表面通常需要进行特殊处理,如电镀、阳氧化、喷涂等。这些处理工艺不仅要求表面光洁度高,还需要确保处理后的表面具有良好的导电性和耐腐蚀性。
5. **批量生产与一致性**:通讯设备通常需要大批量生产,因此腔体加工需要具备、稳定的生产能力。加工过程中需要严格控制工艺参数,确保每个腔体的尺寸、形状和性能一致性。
6. **设计与加工协同**:通讯腔体的设计通常需要考虑加工工艺的可行性,因此设计与加工之间的协同重要。设计师需要与加工工程师密切合作,优化设计方案,确保腔体在满足功能需求的同时,能够、地加工出来。
7. **电磁兼容性(EMC)要求**:通讯腔体需要具备良好的电磁屏蔽性能,以防止外部电磁干扰和内部信号泄漏。加工过程中需要特别注意腔体的密封性和导电连续性,确保其满足电磁兼容性要求。
总的来说,通讯腔体加工是一个涉及高精度、复杂结构、特殊材料和严格性能要求的制造过程,需要综合运用多种加工技术和工艺,以确保腔体的量和高可靠性。
五轴联动加工是一种的数控加工技术,具有以下特点:
### 1. **高精度和复杂形状加工能力**
- 五轴联动加工可以在一次装夹中完成复杂曲面的加工,减少了多次装夹带来的误差,提高了加工精度。
- 适用于加工、汽车、模具等领域中的复杂几何形状零件。
### 2. **减少装夹次数**
- 五轴机床可以在多个方向上进行加工,减少了工件的装夹次数,提高了生产效率。
- 减少了因多次装夹导致的定位误差,提高了加工一致性。
### 3. **更短的路径**
- 五轴联动可以通过调整角度,优化路径,减少空行程,提高加工效率。
- 能够使用更短的进行加工,提高刚性和加工稳定性。
### 4. **的表面质量**
- 通过调整与工件的相对角度,可以保持与加工表面的接触,减少振动,提高表面光洁度。
- 适用于高表面质量要求的零件加工。
### 5. **灵活性强**
- 五轴机床可以在多个方向上旋转和移动,适应不同形状和尺寸的工件加工需求。
- 能够加工传统三轴机床无法完成的复杂结构。
### 6. **节省时间和成本**
- 减少了加工步骤和装夹时间,缩短了生产周期。
- 降低了人工干预和设备的使用,节省了成本。
### 7. **适用范围广**
- 广泛应用于、汽车、能源、器械、模具制造等领域。
- 特别适合加工叶片、叶轮、复杂模具等高难度零件。
### 8. **技术门槛高**
- 五轴联动加工对机床、编程和操作人员的技术要求较高,需要的软件和技能支持。
- 编程复杂,需要优化路径以避免碰撞和干涉。
### 9. **高投资成本**
- 五轴机床的采购和维护成本较高,适合高附加值产品的加工。
总之,五轴联动加工以其高精度、率和高灵活性,成为现代制造业中的重要技术,尤其适用于复杂零件的加工需求。
汽车零配件加工具有以下几个显著特点:
### 1. **高精度要求**
- 汽车零配件需要高的加工精度,以确保零部件的互换性和装配精度。公差通常在微米级别,尤其是发动机、变速箱等关键部件。
- 表面粗糙度、尺寸精度和几何形状精度都有严格的要求。
### 2. **材料多样性**
- 汽车零配件加工涉及多种材料,包括金属(如钢、铝合金、合金)、塑料、橡胶、复合材料等。
- 不同材料需要采用不同的加工工艺和设备。
### 3. **批量生产**
- 汽车零配件通常是大规模生产的,要求加工过程具有率和高稳定性。
- 需要采用自动化生产线、数控机床和机器人技术来提高生产效率和一致性。
### 4. **复杂形状**
- 许多汽车零配件具有复杂的几何形状,如曲面、孔洞、螺纹等,需要采用多轴数控机床或特种加工设备。
- 部分零部件还需要进行精密铸造、锻造或冲压成型。
### 5. **严格的性能要求**
- 汽车零配件需要满足高强度的机械性能、耐磨损、耐腐蚀、耐高温等要求。
- 需要通过热处理、表面处理(如电镀、喷涂、氧化)等工艺来提升性能。
### 6. **标准化和模块化**
- 汽车零配件需要符合国际或行业标准(如ISO、DIN、SAE等),以确保零部件的通用性和互换性。
- 模块化设计可以减少零部件数量,简化装配过程。
### 7. **环保和轻量化**
- 随着环保要求的提高,汽车零配件加工需要减少材料浪费和能源消耗。
- 轻量化是趋势,铝合金、合金、碳纤维等轻质材料的使用越来越广泛。
### 8. **多工序加工**
- 汽车零配件通常需要经过多道工序加工,如车削、铣削、钻孔、磨削、焊接、装配等。
- 工序之间的衔接和协调至关重要,以确保加工效率和产品质量。
### 9. **严格的质量控制**
- 汽车零配件加工过程中需要进行严格的质量检测,包括尺寸检测、材料检测、性能测试等。
- 需要采用的检测设备和技术,如三坐标测量仪、超声波检测、X射线检测等。
### 10. **快速响应市场需求**
- 汽车行业竞争激烈,零配件加工需要快速响应市场需求,缩短开发周期。
- 柔性制造系统(FMS)和计算机设计/制造(CAD/CAM)技术被广泛应用。
总之,汽车零配件加工是一个技术密集、工艺复杂、要求严格的行业,需要结合技术、设备和严格的管理来确保产品质量和生产效率。
车铣复合加工是一种的制造技术,结合了车削和铣削两种加工方式,具有以下特点:
### 1. **性**
- **一次装夹完成多道工序**:工件只需一次装夹,即可完成车削、铣削、钻孔、攻丝等多种加工工序,减少了装夹次数和时间,提高了加工效率。
- **减少工序转换**:传统加工需要多次装夹和工序转换,而车铣复合加工可以在同一台设备上完成,缩短了生产周期。
### 2. **高精度**
- **减少装夹误差**:由于工件只需一次装夹,避免了多次装夹带来的定位误差,提高了加工精度和一致性。
- **动态补偿功能**:现代车铣复合机床通常配备高精度数控系统和动态补偿功能,能够实时调整加工参数,确保加工精度。
### 3. **灵活性**
- **复杂零件加工**:车铣复合加工可以处理复杂形状的零件,如带有曲面、斜孔、异形槽等特征的工件,传统单一加工方式难以完成。
- **多轴联动**:车铣复合机床通常配备多轴(如4轴、5轴甚至更多),能够实现多轴联动加工,扩展了加工范围和灵活性。
### 4. **节约成本**
- **减少设备投资**:传统加工需要多台设备(如车床、铣床等),而车铣复合加工只需要一台设备,降低了设备采购和维护成本。
- **减少人工成本**:由于自动化程度高,减少了人工干预和操作,降低了人工成本。
### 5. **材料利用率高**
- **近净成形加工**:车铣复合加工可以实现近净成形加工,减少材料浪费,提高材料利用率。
- **减少毛坯余量**:由于加工精度高,毛坯余量可以设计得更小,进一步节约材料。
### 6. **适应性强**
- **多种材料加工**:车铣复合加工适用于多种材料,包括金属、塑料、复合材料等,适用范围广。
- **小批量、多品种生产**:特别适合小批量、多品种的生产模式,能够快速切换加工任务,适应市场需求变化。
### 7. **智能化**
- **数控系统支持**:现代车铣复合机床通常配备的数控系统,支持自动编程、仿真和优化,提高了加工过程的智能化水平。
- **自动化集成**:可以与其他自动化设备(如机器人、自动送料系统等)集成,实现无人化或半无人化生产。
### 8. **环保性**
- **减少能耗**:由于减少了设备数量和加工时间,车铣复合加工在能耗方面更加环保。
- **减少废料**:高精度加工减少了废料产生,降低了环境污染。
### 总结
车铣复合加工以其、高精度、灵活性强、节约成本等特点,在现代制造业中得到了广泛应用,特别适合复杂零件加工和高精度要求的生产场景。随着数控技术和自动化技术的不断发展,车铣复合加工的应用前景将更加广阔。
电子配件外壳加工具有以下几个显著特点:
### 1. **高精度要求**
- 电子配件外壳通常需要与内部电路板、接口、按键等精密配合,因此对尺寸精度、形状公差和表面光洁度要求高。
- 加工过程中需要使用高精度设备(如CNC加工中心)以确保尺寸和形状的准确性。
### 2. **材料多样性**
- 外壳材料种类多样,常用的包括铝合金、不锈钢、塑料(如ABS、PC)、合金等,不同材料需要采用不同的加工工艺。
- 材料的选择需考虑强度、重量、散热性、电磁屏蔽性以及成本等因素。
### 3. **复杂结构设计**
- 电子外壳通常具有复杂的结构,如开孔、螺纹、卡扣、散热孔等,以满足功能性需求。
- 加工时需要兼顾外观美观性和功能性,同时确保装配的便捷性。
### 4. **表面处理工艺**
- 外壳通常需要经过表面处理以提升外观和耐用性,常见的工艺包括阳氧化、喷砂、电镀、喷涂、拉丝等。
- 表面处理还需考虑防腐蚀、耐磨性、抗指纹等性能。
### 5. **散热设计**
- 电子设备运行时会产生热量,外壳设计需考虑散热性能,如增加散热孔、散热片或使用导热材料。
### 6. **电磁屏蔽**
- 外壳需要具备一定的电磁屏蔽能力,以减少外部电磁干扰对内部电路的影响,通常通过金属材料或特殊涂层实现。
### 7. **小批量、定制化生产**
- 电子配件外壳通常根据特定产品需求进行定制化设计和生产,因此加工具有小批量、多品种的特点。
- 快速响应市场需求和灵活调整生产工艺是重要竞争力。
### 8. **环保与安全性**
- 外壳材料需符合环保标准(如RoHS、REACH),避免使用有害物质。
- 设计需考虑防水、防尘、防震等安全性要求。
### 9. **成本控制**
- 在和功能的前提下,需要优化加工工艺和材料选择以降,满足市场竞争需求。
### 10. **快速迭代**
- 电子产品更新换代快,外壳加工需要适应快速设计和生产的节奏,缩短从设计到量产的周期。
总之,电子配件外壳加工是一项集高精度、多功能性、定制化和快速响应于一体的综合性制造工艺,需要综合考虑设计、材料、工艺和成本等多方面因素。