- 深圳市瑞通精密机械有限公司RTJM
- 13028809171



产品描述
不锈钢加工具有以下特点:
1. **硬度高**:不锈钢的硬度较高,加工时需要更高的切削力和耐磨性强的,加工难度较大。
2. **导热性差**:不锈钢的导热性较差,加工过程中产生的热量不易散发,容易导致工件和温度升高,影响加工精度和寿命。
3. **粘附性强**:不锈钢在加工过程中容易产生切屑粘附在上,影响加工表面质量和的切削性能。
4. **加工硬化**:不锈钢在加工过程中容易发生加工硬化,导致材料硬度增加,进一步加大加工难度。
5. **耐腐蚀性强**:不锈钢具有良好的耐腐蚀性,但在加工过程中如果处理不当,可能会破坏其表面氧化膜,影响其耐腐蚀性能。
6. **表面光洁度要求高**:不锈钢制品通常对表面光洁度要求较高,需要采用精细的加工工艺和合适的切削参数。
7. **选择**:加工不锈钢时,需要选择适合的材料和几何形状,通常使用硬质合金、陶瓷或涂层。
8. **冷却液使用**:由于不锈钢加工时产生的热量较多,通常需要使用冷却液来降低温度,减少磨损和提高加工质量。
9. **加工工艺多样**:不锈钢加工可以采用多种工艺,如车削、铣削、钻孔、磨削等,但需要根据具体材料和加工要求选择合适的工艺参数。
10. **成本较高**:由于不锈钢加工难度大,磨损快,加工成本相对较高。
综上所述,不锈钢加工需要综合考虑材料特性、加工工艺和选择,以确保加工质量和效率。
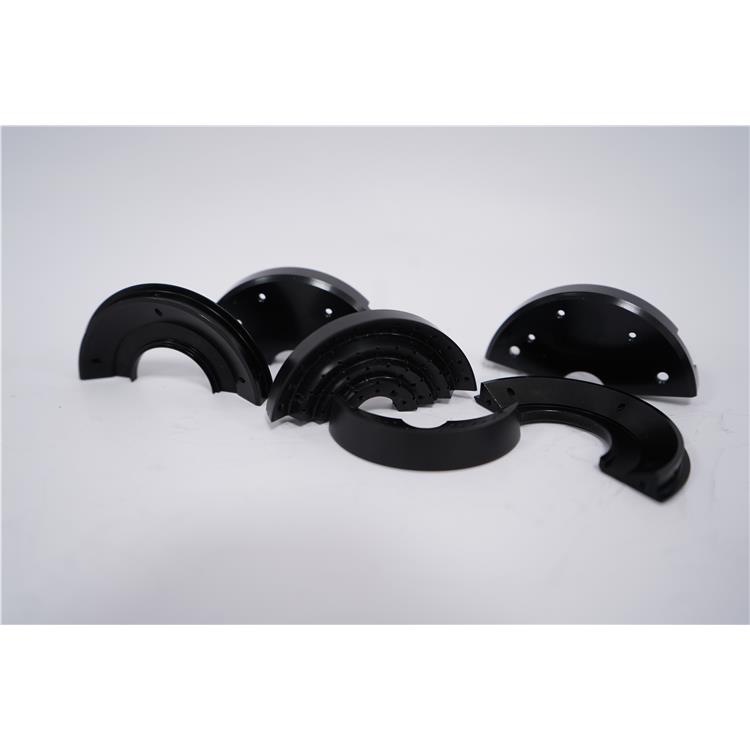
四轴零件加工是指在数控机床上通过控制四个坐标轴(通常是X、Y、Z三个直线轴和一个旋转轴,如A轴或B轴)来进行复杂零件加工的技术。与传统的三轴加工相比,四轴加工具有以下特点:
### 1. **复杂几何形状的加工能力**
- **多面加工**:四轴加工可以通过旋转轴(如A轴或B轴)实现工件的多面加工,减少装夹次数,提高加工效率。
- **曲面加工**:能够更地加工复杂曲面和轮廓,尤其是在、汽车模具等领域,四轴加工可以地处理复杂的几何形状。
### 2. **提高加工精度**
- **减少装夹误差**:四轴加工可以在一次装夹中完成多个面的加工,减少了多次装夹带来的误差,提高了零件的整体精度。
- **的表面质量**:通过旋转轴的配合,可以以更合适的角度切入工件,减少振动,从而获得的表面质量。
### 3. **提高加工效率**
- **减少工序**:四轴加工可以在一次装夹中完成多个工序,减少了传统加工中需要多次装夹和换刀的时间,提高了生产效率。
- **连续加工**:通过旋转轴的配合,可以实现连续的加工路径,减少了加工中的停顿时间。
### 4. **适用于复杂零件**
- **零件**:四轴加工特别适合加工领域中的复杂零件,如叶轮、叶片、发动机壳体等。
- **模具制造**:在模具制造中,四轴加工可以地处理复杂的型腔和曲面。
### 5. **灵活性和适应性**
- **多角度加工**:通过旋转轴,四轴加工可以从多个角度对工件进行加工,适应不同的加工需求。
- **减少夹具**:由于四轴加工可以在一次装夹中完成多个面的加工,减少了对夹具的依赖,降低了生产成本。
### 6. **编程复杂**
- **复杂的加工路径**:四轴加工的编程比三轴加工复杂,需要考虑旋转轴的运动,加工路径的规划需要更的计算。
- **后处理要求高**:四轴加工需要专门的数控编程和后处理软件,以确保生成的代码能够正确控制机床的四个轴。
### 7. **设备成本较高**
- **机床成本**:四轴数控机床比三轴机床更复杂,价格也更高。
- **维护成本**:四轴机床的维护和操作要求更高,需要更的技术人员进行维护和操作。
### 8. **应用领域广泛**
- **汽车制造**:用于加工复杂的汽车零部件,如发动机缸体、变速箱壳体等。
- **器械**:用于加工高精度的器械零件,如、牙科模具等。
- **能源行业**:用于加工涡轮叶片、泵体等复杂零件。
### 总结:
四轴零件加工通过增加一个旋转轴,显著提高了复杂零件的加工能力和效率,特别适合、汽车、模具等领域的精密加工。尽管其编程和操作较为复杂,且设备成本较高,但在处理复杂几何形状和提高加工精度方面具有显著优势。
CNC电脑锣加工(Computer Numerical Control Machining)是一种高精度、率的自动化加工技术,广泛应用于机械制造、模具加工、等领域。其特点主要包括以下几个方面:
### 1. **高精度**
- CNC电脑锣加工通过计算机控制系统控制的运动,能够实现微米级甚至更高的加工精度,满足复杂零件的高精度要求。
- 加工过程中避免了人为误差,保证了产品的一致性和稳定性。
### 2. **率**
- CNC加工可以实现多轴联动,同时完成多个工序的加工,减少了传统加工中多次装夹和换刀的时间。
- 自动化程度高,可以连续加工,大幅提高了生产效率。
### 3. **高灵活性**
- 通过编程可以快速切换加工任务,适应不同形状、尺寸和材料的加工需求。
- 能够加工复杂曲面、异形零件等传统加工难以实现的结构。
### 4. **广泛的材料适应性**
- CNC电脑锣加工可以处理多种材料,包括金属(如铝、钢、钛合金)、塑料、木材、复合材料等。
- 针对不同材料,可以选择合适的和加工参数,实现加工。
### 5. **自动化与智能化**
- CNC加工设备通常配备自动换刀系统(ATC)、自动检测系统等,进一步提高了加工的自动化水平。
- 通过CAM(计算机制造)软件,可以实现加工路径的优化和仿真,减少试错成本。
### 6. **加工一致性高**
- 由于加工过程由计算机控制,批量生产时每个零件的尺寸和形状都能保持一致,适合大规模生产。
### 7. **复杂零件加工能力强**
- CNC电脑锣加工可以完成多轴联动加工,适合加工复杂的三维曲面、腔体、孔系等结构。
- 例如,在模具制造中,可以加工出复杂的型腔和型芯。
### 8. **减少人工干预**
- 加工过程中无需人工频繁操作,降低了劳动强度,同时减少了人为失误的可能性。
### 9. **环保与节能**
- CNC加工设备通常具有较高的能源利用效率,且加工过程中产生的废料较少,符合现代制造业的环保要求。
### 10. **高成本效益**
- 虽然CNC设备的初始投资较高,但其率、高精度和低废品率能够显著降低长期生产成本。
### 总结
CNC电脑锣加工以其高精度、率、高灵活性和强大的复杂零件加工能力,成为现代制造业中的加工方式。随着技术的不断发展,CNC加工将进一步向智能化、集成化方向发展,为制造业带来更大的价值。
五轴联动加工是一种的数控加工技术,具有以下特点:
### 1. **高精度和复杂形状加工能力**
- 五轴联动加工可以在一次装夹中完成复杂曲面的加工,减少了多次装夹带来的误差,提高了加工精度。
- 适用于加工、汽车、模具等领域中的复杂几何形状零件。
### 2. **减少装夹次数**
- 五轴机床可以在多个方向上进行加工,减少了工件的装夹次数,提高了生产效率。
- 减少了因多次装夹导致的定位误差,提高了加工一致性。
### 3. **更短的路径**
- 五轴联动可以通过调整角度,优化路径,减少空行程,提高加工效率。
- 能够使用更短的进行加工,提高刚性和加工稳定性。
### 4. **的表面质量**
- 通过调整与工件的相对角度,可以保持与加工表面的接触,减少振动,提高表面光洁度。
- 适用于高表面质量要求的零件加工。
### 5. **灵活性强**
- 五轴机床可以在多个方向上旋转和移动,适应不同形状和尺寸的工件加工需求。
- 能够加工传统三轴机床无法完成的复杂结构。
### 6. **节省时间和成本**
- 减少了加工步骤和装夹时间,缩短了生产周期。
- 降低了人工干预和设备的使用,节省了成本。
### 7. **适用范围广**
- 广泛应用于、汽车、能源、器械、模具制造等领域。
- 特别适合加工叶片、叶轮、复杂模具等高难度零件。
### 8. **技术门槛高**
- 五轴联动加工对机床、编程和操作人员的技术要求较高,需要的软件和技能支持。
- 编程复杂,需要优化路径以避免碰撞和干涉。
### 9. **高投资成本**
- 五轴机床的采购和维护成本较高,适合高附加值产品的加工。
总之,五轴联动加工以其高精度、率和高灵活性,成为现代制造业中的重要技术,尤其适用于复杂零件的加工需求。
通讯腔体加工是通讯设备制造中的关键环节,其特点主要体现在以下几个方面:
1. **高精度要求**:通讯腔体通常用于信号的传输和处理,因此对尺寸精度、表面光洁度和形位公差要求高。加工过程中需要采用精密加工设备和工艺,如数控机床(CNC)、电火花加工(EDM)等,以确保腔体的尺寸和形状符合设计要求。
2. **复杂结构**:通讯腔体通常具有复杂的内部结构,包括多个腔室、通道、孔洞等,用于隔离和引导信号。这些结构需要高精度的加工技术,如多轴联动加工、微细加工等,以确保腔体的功能性和可靠性。
3. **材料选择**:通讯腔体通常采用高导电性、低损耗的材料,如铝合金、铜合金或不锈钢等。这些材料具有良好的电磁屏蔽性能和机械强度,但也对加工工艺提出了更高的要求,如选择、切削参数优化等。
4. **表面处理**:为了减少信号损耗和电磁干扰,通讯腔体的表面通常需要进行特殊处理,如电镀、阳氧化、喷涂等。这些处理工艺不仅要求表面光洁度高,还需要确保处理后的表面具有良好的导电性和耐腐蚀性。
5. **批量生产与一致性**:通讯设备通常需要大批量生产,因此腔体加工需要具备、稳定的生产能力。加工过程中需要严格控制工艺参数,确保每个腔体的尺寸、形状和性能一致性。
6. **设计与加工协同**:通讯腔体的设计通常需要考虑加工工艺的可行性,因此设计与加工之间的协同重要。设计师需要与加工工程师密切合作,优化设计方案,确保腔体在满足功能需求的同时,能够、地加工出来。
7. **电磁兼容性(EMC)要求**:通讯腔体需要具备良好的电磁屏蔽性能,以防止外部电磁干扰和内部信号泄漏。加工过程中需要特别注意腔体的密封性和导电连续性,确保其满足电磁兼容性要求。
总的来说,通讯腔体加工是一个涉及高精度、复杂结构、特殊材料和严格性能要求的制造过程,需要综合运用多种加工技术和工艺,以确保腔体的量和高可靠性。
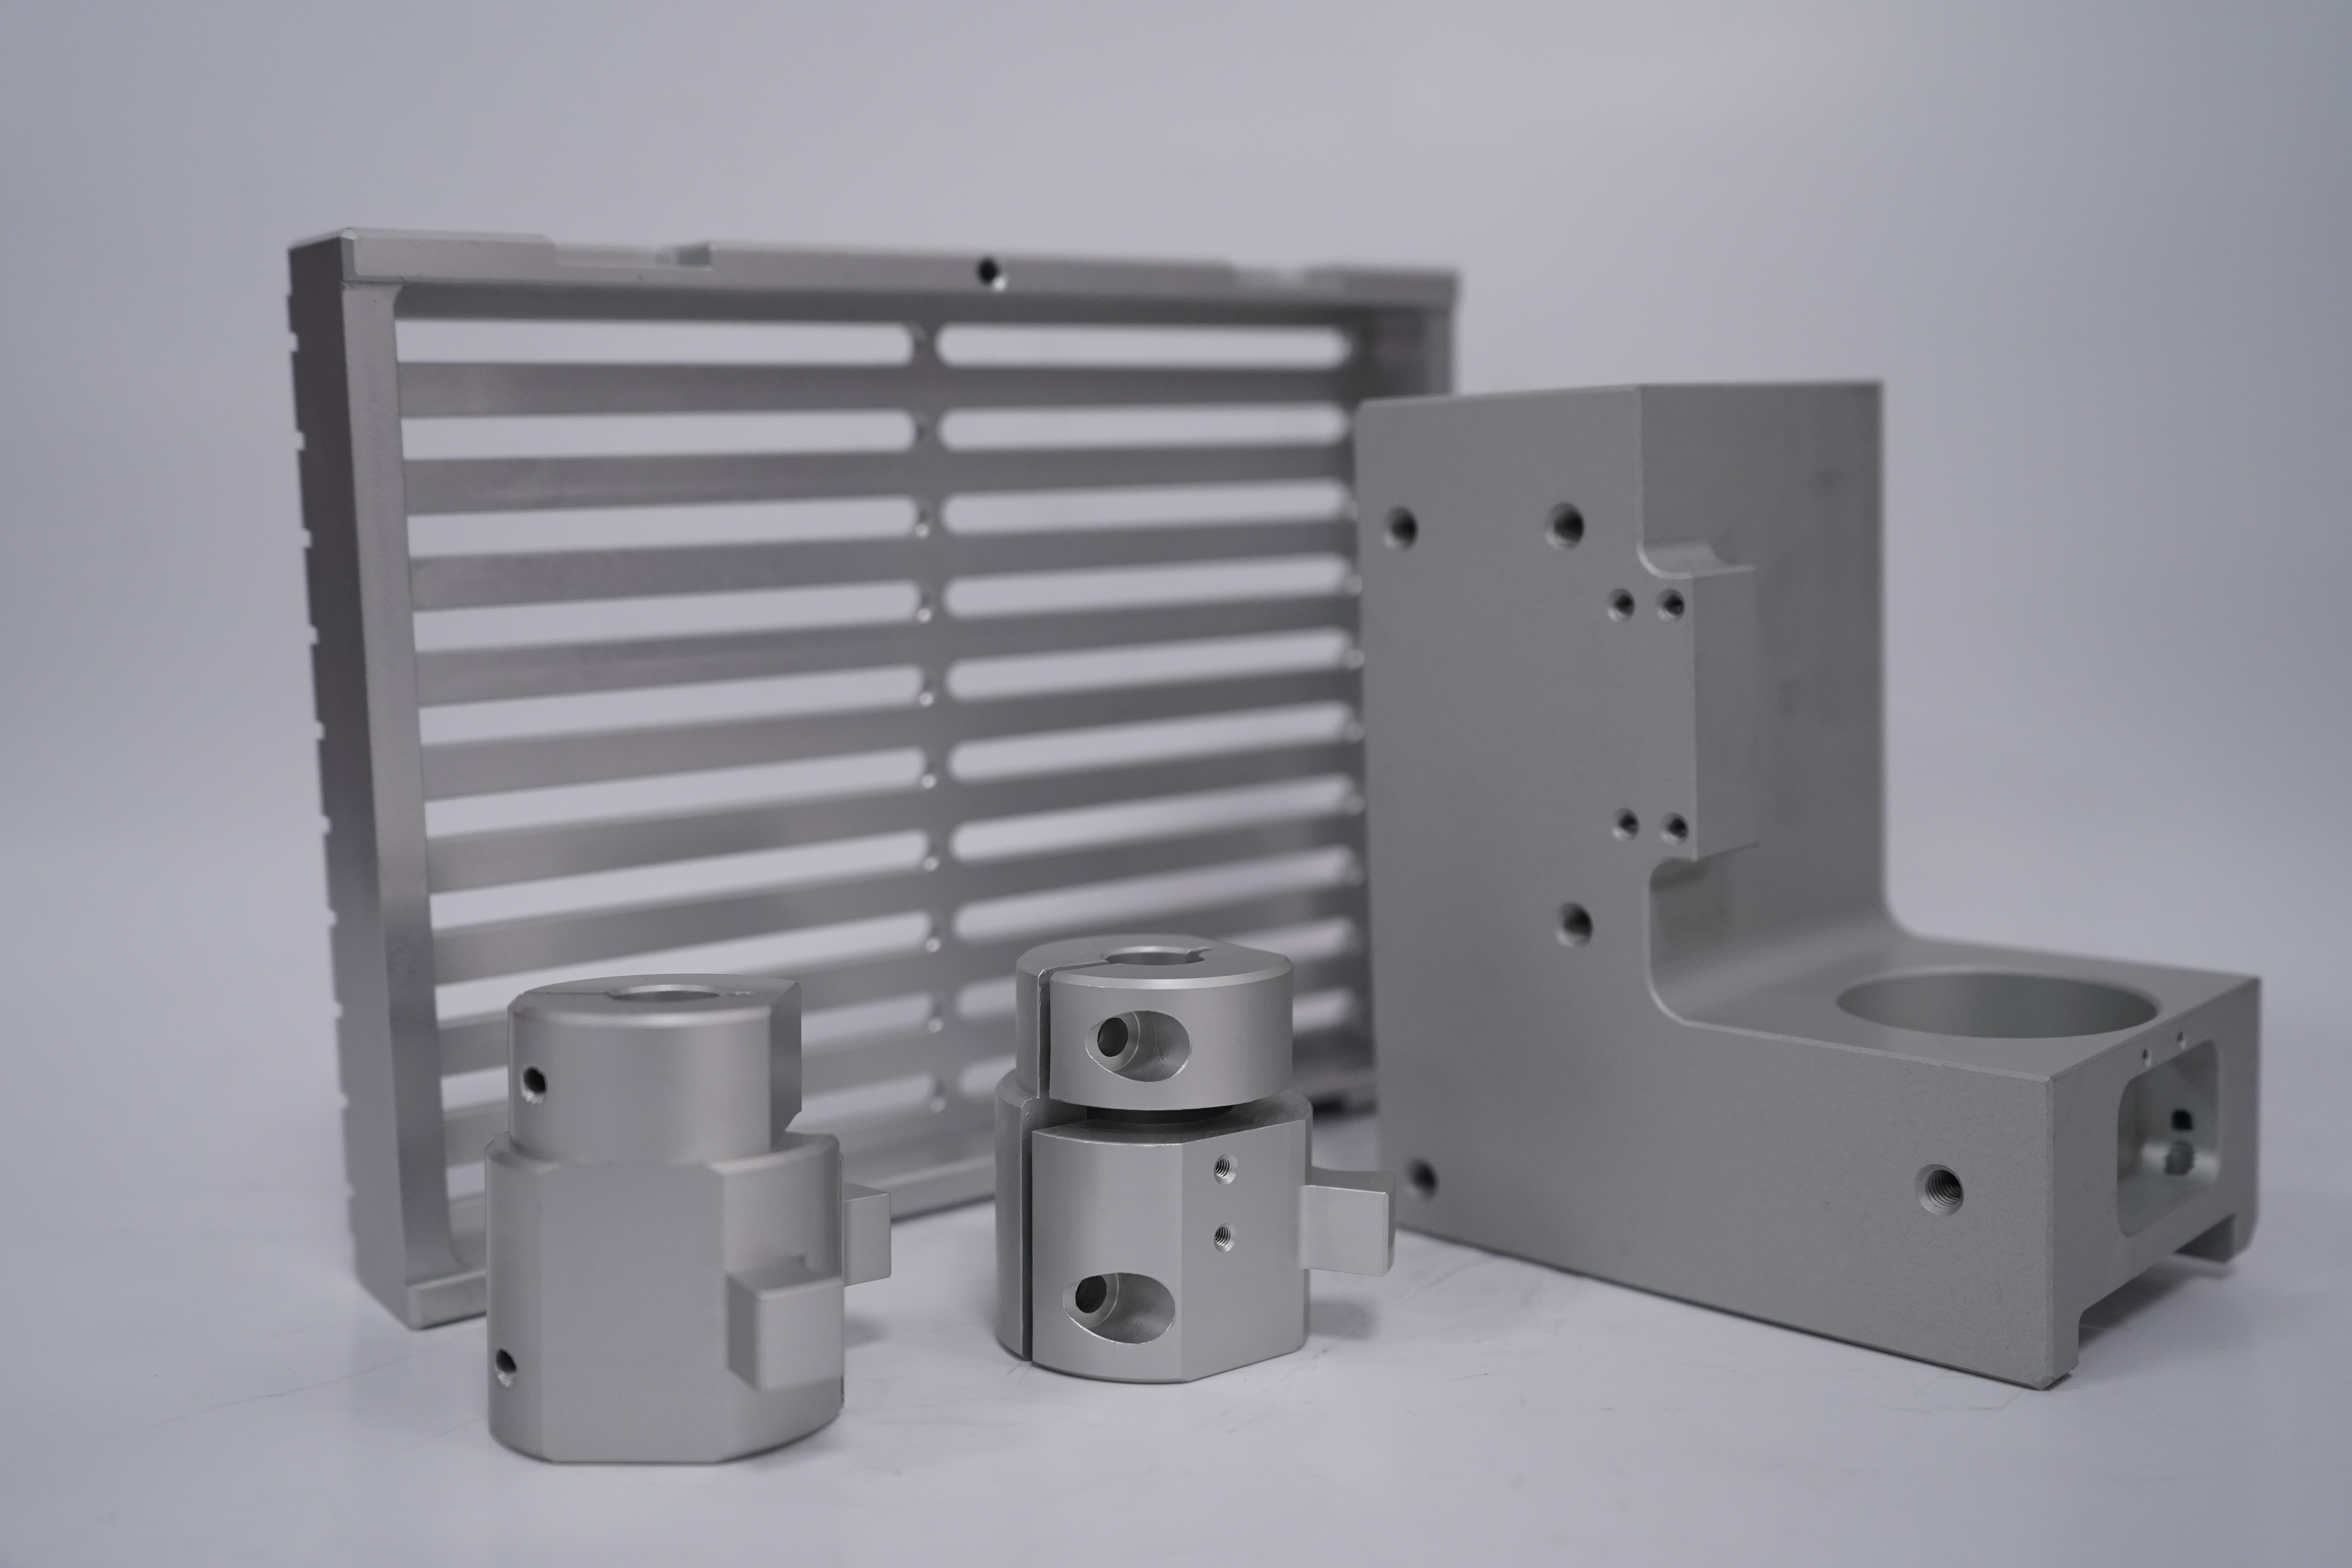
非标零件数控加工件是指根据特定需求设计、制造的,不符合标准化规格的零件。这类零件通常需要通过数控加工技术(CNC加工)进行生产,具有以下特点:
### 1. **定制化强**
- 非标零件是根据客户的特定需求设计和制造的,通常没有现成的标准件可供使用,因此具有高度的定制化特性。
### 2. **设计复杂**
- 由于非标零件需要满足特定的功能或安装要求,其设计通常较为复杂,可能包含不规则的几何形状、特殊的尺寸或复杂的内部结构。
### 3. **加工精度高**
- 数控加工技术能够实现高精度的加工,非标零件通常对尺寸精度、形位公差和表面光洁度有较高要求,以满足特定的装配或功能需求。
### 4. **材料多样**
- 非标零件可以根据需求选择多种材料,如金属(铝、钢、不锈钢、钛合金等)、塑料、复合材料等,以满足不同的强度、耐磨性、耐腐蚀性等要求。
### 5. **生产周期较长**
- 由于非标零件需要从设计到加工的全流程定制,生产周期通常比标准件更长,尤其是在设计和工艺验证阶段。
### 6. **小批量生产**
- 非标零件通常用于特定设备或项目,需求量较小,因此多为小批量生产,甚至可能是单件生产。
### 7. **加工工艺复杂**
- 非标零件的加工可能涉及多种工艺,如铣削、车削、钻孔、磨削、线切割等,需要根据零件的形状和材料选择合适的加工方式。
### 8. **成本较高**
- 由于定制化设计、复杂的加工工艺和小批量生产,非标零件的生产成本通常较高,尤其是在需要高精度和特殊材料的情况下。
### 9. **应用领域广泛**
- 非标零件广泛应用于、汽车制造、器械、机械设备、电子设备等领域,用于满足特殊功能或安装需求。
### 10. **质量控制严格**
- 非标零件通常需要经过严格的质量控制,包括尺寸检测、材料性能测试、表面处理等,以确保其符合设计要求和使用性能。
### 11. **灵活性强**
- 数控加工技术可以根据设计图纸快速调整加工参数,适应不同形状和尺寸的非标零件,具有较高的生产灵活性。
### 12. **后期处理多样**
- 非标零件在加工完成后,可能需要进行多种后期处理,如热处理、表面处理(电镀、喷涂、氧化等)或装配,以满足终使用要求。
总之,非标零件数控加工件具有高度定制化、高精度、复杂工艺和小批量生产的特点,能够满足特定领域和场景的特殊需求。