- 深圳市瑞通精密机械有限公司RTJM
- 13028809171



产品描述
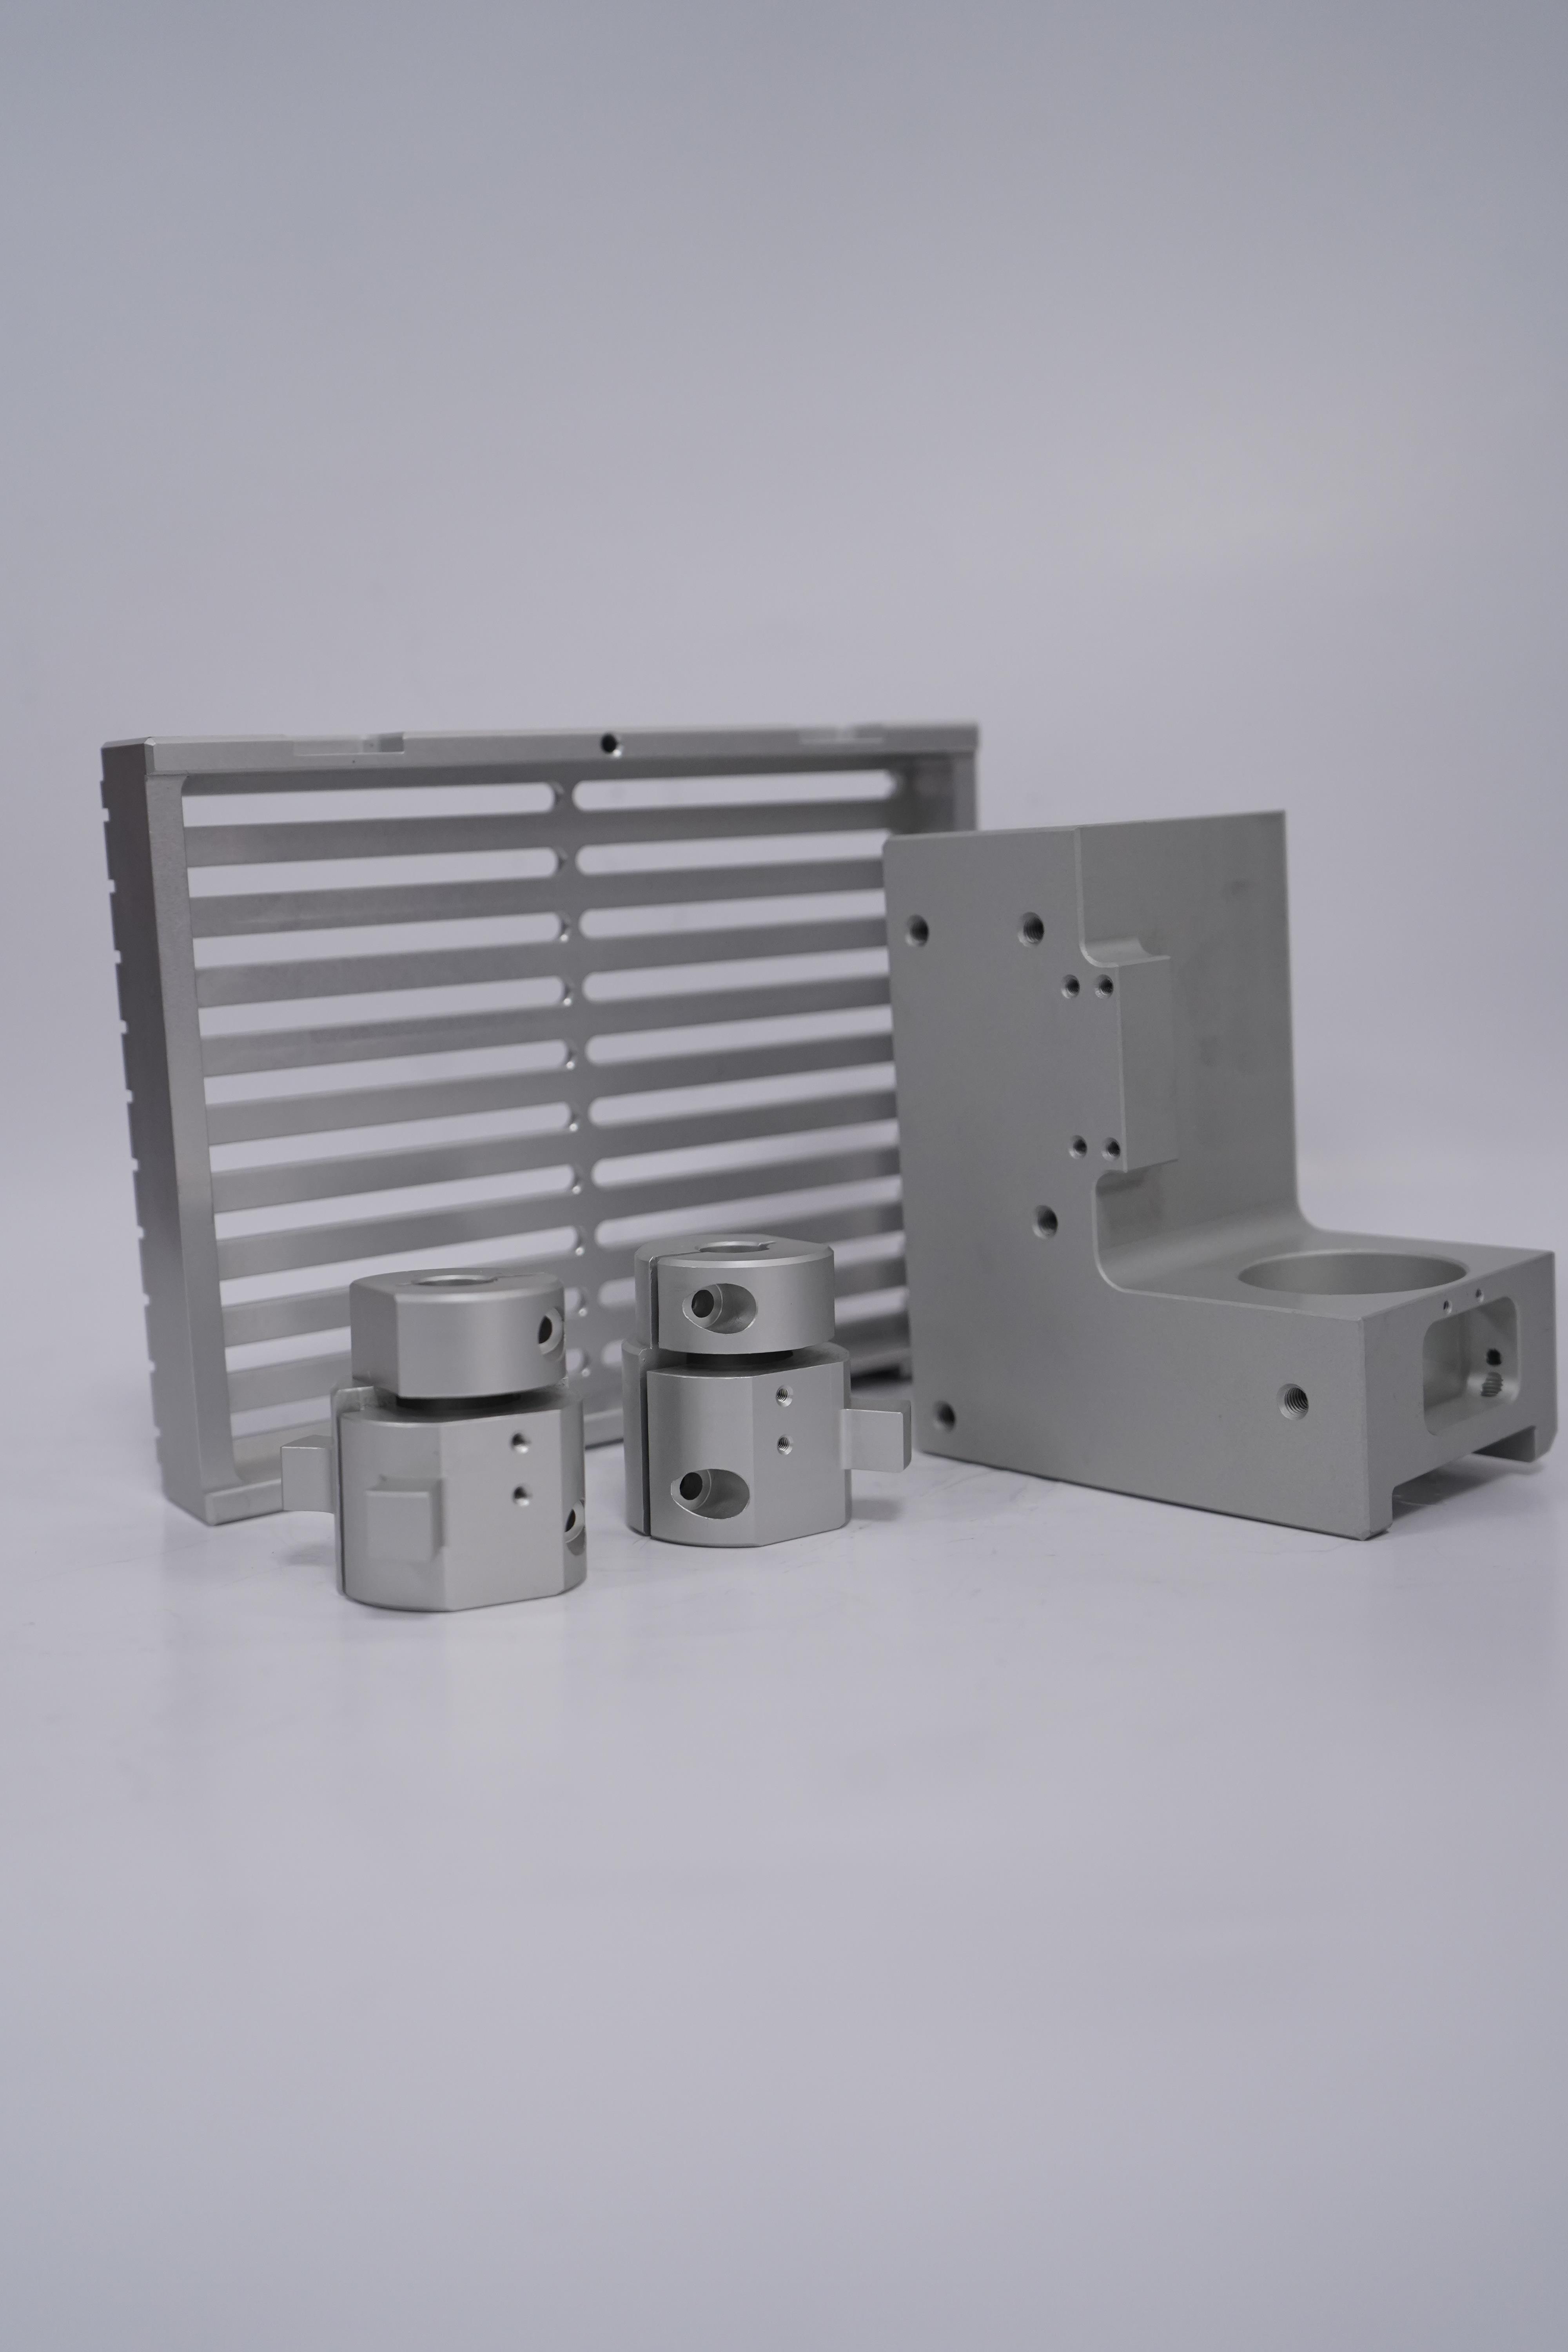
铝6061是一种常用的铝合金,具有的加工性能和综合机械性能,广泛应用于、汽车制造、船舶、建筑和电子等领域。以下是铝6061加工的主要特点:
### 1. **良好的可加工性**
- 铝6061具有较好的切削性能,易于进行车削、铣削、钻孔、攻丝等机械加工。
- 由于其硬度适中,磨损较小,加工效率较高。
### 2. **的焊接性能**
- 铝6061可通过多种焊接方法进行加工,如TIG焊、MIG焊、电阻焊等。
- 焊接后需要进行适当的热处理以恢复其机械性能。
### 3. **良好的耐腐蚀性**
- 铝6061表面会形成一层致密的氧化膜,具有一定的耐腐蚀性,尤其在非恶劣环境下表现良好。
- 在腐蚀性较强的环境中,可以通过阳氧化等表面处理进一步提高其耐腐蚀性。
### 4. **较高的强度和硬度**
- 铝6061经过热处理(如T6状态)后,具有较高的强度和硬度,抗拉强度可达310 MPa,屈服强度可达276 MPa。
- 其强度与重量比高,适合制造需要轻量化和高强度的部件。
### 5. **良好的塑性**
- 铝6061在常温下具有良好的塑性,易于进行冷加工(如弯曲、拉伸、冲压等)。
- 在高温下,其塑性进一步提高,适合进行热加工。
### 6. **热处理性能**
- 铝6061可以通过固溶处理和时效处理(如T6状态)显著提高其强度和硬度。
- 热处理后,材料的机械性能稳定,适合制造高精度零件。
### 7. **表面处理性能**
- 铝6061表面光滑,适合进行阳氧化、电镀、喷涂等表面处理,以增强其外观和耐腐蚀性。
- 阳氧化后,表面可以形成一层坚硬的氧化膜,同时可以进行染色处理,满足不同的外观需求。
### 8. **轻量化**
- 铝6061的密度较低(约2.7 g/cm³),在保证强度的同时可以实现轻量化设计,特别适合、汽车等对重量敏感的领域。
### 9. **经济性**
- 铝6061的成本相对较低,易于获取,加工成本也较为合理,适合大规模生产。
### 10. **热传导性**
- 铝6061具有良好的热传导性,适合制造散热器、热交换器等需要快速散热的部件。
### 总结:
铝6061是一种综合性能的铝合金,具有良好的加工性、焊接性、耐腐蚀性和热处理性能,广泛应用于工业领域。其轻量化、高强度和良好的表面处理性能使其成为制造复杂结构件和精密零件的理想材料。
五轴精密加工是一种的制造技术,具有以下显著特点:
1. **高精度**:五轴加工可以实现复杂几何形状的高精度加工,适用于、设备等高精度要求的领域。
2. **复杂形状加工**:五轴机床可以在多个方向上进行加工,能够处理复杂的曲面和形状,减少加工步骤和装夹次数。
3. **率**:通过一次装夹完成多个面的加工,减少工件搬运和重新定位的时间,提高生产效率。
4. **减少装夹次数**:五轴加工可以在一次装夹中完成多个面的加工,减少装夹次数,降低误差累积。
5. **量表面处理**:五轴加工可以实现的路径控制,获得更量的表面光洁度。
6. **寿命延长**:通过优化路径和减少切削力,五轴加工可以延长的使用寿命,降低加工成本。
7. **适应性强**:五轴加工适用于多种材料,包括金属、塑料、复合材料等,应用范围广泛。
8. **减少废料**:通过的加工路径和优化切削参数,五轴加工可以减少材料浪费,提高材料利用率。
9. **自动化程度高**:五轴加工通常与CAD/CAM软件结合,实现高度自动化的加工过程,减少人为误差。
10. **多功能性**:五轴机床可以执行多种加工操作,如铣削、钻孔、镗孔、攻丝等,功能多样。
这些特点使得五轴精密加工在现代制造业中占据重要地位,尤其是在需要高精度和复杂形状加工的行业中。
零部件机加工是指通过机械设备对原材料进行切削、磨削、钻孔、铣削等加工过程,以获得符合设计要求的零部件。其特点主要包括以下几个方面:
### 1. **高精度**
- 机加工能够实现高精度的尺寸控制,通常可以达到微米级别的精度,满足精密零部件的要求。
- 通过数控机床(CNC)等技术,可以进一步提升加工精度和一致性。
### 2. **灵活性**
- 机加工适用于多种材料和形状,可以根据不同的设计需求进行定制化加工。
- 能够处理复杂几何形状的零部件,如曲面、螺纹、孔洞等。
### 3. **材料适应性广**
- 机加工适用于多种材料,包括金属(如钢、铝、铜等)、塑料、复合材料等。
- 不同材料的加工工艺和选择会有所不同,但机加工能够灵活应对。
### 4. **生产效率高**
- 对于批量生产,机加工可以通过自动化设备(如CNC机床)实现、连续的生产。
- 通过优化加工工艺和选择,可以进一步提高生产效率。
### 5. **表面质量好**
- 机加工可以获得较高的表面光洁度,减少后续的表面处理工序。
- 通过精加工和抛光等工艺,可以进一步提升零部件的外观和性能。
### 6. **成本控制**
- 对于小批量或单件生产,机加工具有较低的开模成本,适合定制化需求。
- 对于大批量生产,通过优化工艺和设备,可以降低单位成本。
### 7. **工艺复杂**
- 机加工涉及多种工艺和设备的组合,如车削、铣削、磨削、钻孔等,需要较高的技术水平和经验。
- 工艺参数的设置(如切削速度、进给量、选择等)对加工质量和效率有重要影响。
### 8. **可重复性强**
- 通过数控技术和标准化工艺,机加工能够保证零部件的一致性和可重复性。
- 适合对精度和一致性要求较高的行业,如、汽车制造等。
### 9. **环境污染较少**
- 相比铸造、锻造等工艺,机加工产生的废料较少,且多为可回收的金属屑,环境污染较小。
- 但需要注意切削液和冷却剂的使用和处理,以减少对环境的影响。
### 10. **设备投资大**
- 高精度机加工设备(如CNC机床)的购置和维护成本较高,需要较大的初期投资。
- 设备的更新换代速度较快,需要持续投入以保持技术竞争力。
### 总结
零部件机加工具有高精度、灵活性、材料适应性强等特点,广泛应用于制造业的各个领域。尽管设备投资和工艺复杂性较高,但其、可重复和量的特点使其成为现代制造业的加工方式。
车铣复合加工是一种的制造技术,结合了车削和铣削两种加工方式,具有以下特点:
### 1. **性**
- **一次装夹完成多道工序**:工件只需一次装夹,即可完成车削、铣削、钻孔、攻丝等多种加工工序,减少了装夹次数和时间,提高了加工效率。
- **减少工序转换**:传统加工需要多次装夹和工序转换,而车铣复合加工可以在同一台设备上完成,缩短了生产周期。
### 2. **高精度**
- **减少装夹误差**:由于工件只需一次装夹,避免了多次装夹带来的定位误差,提高了加工精度和一致性。
- **动态补偿功能**:现代车铣复合机床通常配备高精度数控系统和动态补偿功能,能够实时调整加工参数,确保加工精度。
### 3. **灵活性**
- **复杂零件加工**:车铣复合加工可以处理复杂形状的零件,如带有曲面、斜孔、异形槽等特征的工件,传统单一加工方式难以完成。
- **多轴联动**:车铣复合机床通常配备多轴(如4轴、5轴甚至更多),能够实现多轴联动加工,扩展了加工范围和灵活性。
### 4. **节约成本**
- **减少设备投资**:传统加工需要多台设备(如车床、铣床等),而车铣复合加工只需要一台设备,降低了设备采购和维护成本。
- **减少人工成本**:由于自动化程度高,减少了人工干预和操作,降低了人工成本。
### 5. **材料利用率高**
- **近净成形加工**:车铣复合加工可以实现近净成形加工,减少材料浪费,提高材料利用率。
- **减少毛坯余量**:由于加工精度高,毛坯余量可以设计得更小,进一步节约材料。
### 6. **适应性强**
- **多种材料加工**:车铣复合加工适用于多种材料,包括金属、塑料、复合材料等,适用范围广。
- **小批量、多品种生产**:特别适合小批量、多品种的生产模式,能够快速切换加工任务,适应市场需求变化。
### 7. **智能化**
- **数控系统支持**:现代车铣复合机床通常配备的数控系统,支持自动编程、仿真和优化,提高了加工过程的智能化水平。
- **自动化集成**:可以与其他自动化设备(如机器人、自动送料系统等)集成,实现无人化或半无人化生产。
### 8. **环保性**
- **减少能耗**:由于减少了设备数量和加工时间,车铣复合加工在能耗方面更加环保。
- **减少废料**:高精度加工减少了废料产生,降低了环境污染。
### 总结
车铣复合加工以其、高精度、灵活性强、节约成本等特点,在现代制造业中得到了广泛应用,特别适合复杂零件加工和高精度要求的生产场景。随着数控技术和自动化技术的不断发展,车铣复合加工的应用前景将更加广阔。
不锈钢304是一种常用的奥氏体不锈钢,具有良好的耐腐蚀性、耐热性和加工性能。以下是其加工特点的详细说明:
### 1. **良好的可加工性**
- **切削加工**:304不锈钢的切削性能较好,但在加工时容易产生加工硬化,因此需要选择合适的材料和切削参数。通常建议使用硬质合金,并保持较低的切削速度和较大的进给量。
- **冷加工**:304不锈钢具有良好的冷加工性能,可以通过冷轧、冷拔、冷弯等方式进行成型。但在冷加工过程中,材料会逐渐硬化,可能需要中间退火处理以恢复其塑性。
### 2. **焊接性能**
- 304不锈钢具有的焊接性能,可以采用多种焊接方法,如TIG(钨惰性气体保护焊)、MIG(金属惰性气体保护焊)、焊条电弧焊等。
- 焊接后无需进行热处理,但焊接区域可能会出现晶间腐蚀倾向,因此建议使用低碳型304L不锈钢或进行焊后固溶处理。
### 3. **耐腐蚀性**
- 304不锈钢在大多数环境中具有良好的耐腐蚀性,尤其是在氧化性介质中表现。但在含氯离子的环境中(如海水或盐水),可能会发生点蚀或应力腐蚀开裂。
- 加工过程中需注意避免与碳钢接触,以防止铁污染导致锈蚀。
### 4. **耐热性**
- 304不锈钢在高温下仍能保持良好的机械性能,适用于800°C以下的温度环境。但在高温下长期使用时,可能会发生碳化物析出,影响其耐腐蚀性。
### 5. **表面处理**
- 304不锈钢可以通过抛光、拉丝、喷砂等方式进行表面处理,以获得不同的外观效果。
- 在加工过程中,需注意避免表面划伤或污染,以保持其美观和耐腐蚀性。
### 6. **加工硬化倾向**
- 304不锈钢在加工过程中容易发生加工硬化,尤其是在冷加工或切削加工时。加工硬化会增加材料的强度和硬度,但也会降低其塑性。因此,在加工过程中可能需要多次退火处理以恢复其可加工性。
### 7. **磁性**
- 304不锈钢在退火状态下是无磁性的,但在冷加工后可能会表现出轻微的磁性。
### 8. **环保性**
- 304不锈钢是一种环保材料,可回收利用,符合可持续发展的要求。
### 总结
不锈钢304因其的综合性能,广泛应用于食品工业、化工设备、器械、建筑装饰等领域。在加工过程中,需注意其加工硬化倾向和耐腐蚀性要求,合理选择加工工艺和参数,以确保产品质量和性能。
手电筒外壳加工的特点主要涉及材料选择、加工工艺、表面处理等方面,具体如下:
### 1. **材料选择**
- **铝合金**:轻便、耐腐蚀、散热性好,常用于中手电筒。
- **不锈钢**:强度高、耐磨损、抗腐蚀,适合户外或工业用途。
- **塑料**:成本低、重量轻、易于成型,多用于低端或便携式手电筒。
- **钛合金**:强度高、重量轻、耐腐蚀,适合或特殊用途。
### 2. **加工工艺**
- **CNC加工**:精度高,适合复杂形状和产品,但成本较高。
- **压铸成型**:适合大批量生产,成本较低,但精度和表面质量不如CNC。
- **冲压成型**:适用于薄壁外壳,效率高,但形状复杂度有限。
- **注塑成型**:主要用于塑料外壳,适合大规模生产,成本低。
### 3. **表面处理**
- **阳氧化**:用于铝合金外壳,提高耐腐蚀性、耐磨性和美观度。
- **电镀**:增加金属外壳的耐腐蚀性和美观性,如镀铬、镀镍。
- **喷砂处理**:增加表面粗糙度,改善手感和外观。
- **喷涂**:用于塑料或金属外壳,提供多种颜色和质感选择。
### 4. **结构设计**
- **防水设计**:通过密封圈、螺纹结构等实现防水功能。
- **散热设计**:在外壳上增加散热片或优化结构,提高散热效率。
- **防滑设计**:表面增加纹理或橡胶涂层,提高握持舒适度。
### 5. **精度要求**
- 手电筒外壳需要高精度加工,尤其是螺纹接口、电池仓等关键部位,以确保密封性和功能性。
### 6. **成本控制**
- 根据产品定位选择合适材料和工艺,平衡性能和成本。
### 7. **环保要求**
- 使用环保材料和工艺,减少对环境的影响,如无铅电镀、可回收塑料等。
### 8. **定制化需求**
- 根据客户需求,提供个性化设计,如刻字、特殊颜色或表面处理。
总之,手电筒外壳加工需要综合考虑材料、工艺、设计、成本和功能等因素,以满足不同场景和用户的需求。